 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
¿Qué es un Rectificadora cilíndrica CNC
Una rectificadora cilíndrica CNC es una herramienta de corte de metal que elimina una fina capa de material de la superficie exterior o interior de una pieza de trabajo redonda utilizando una rueda abrasiva giratoria, mientras la pieza gira entre centros o en un mandril. Las letras CNC significan control numérico por computadora, lo que significa que el cabezal de la rueda, la mesa de trabajo y el eje de alimentación se mueven según las instrucciones del programa en lugar de mediante volantes manuales. El resultado es un eje, rodillo, pasador o husillo con una tolerancia de diámetro que puede alcanzar niveles de micras de un solo dígito y un acabado superficial mucho más suave que el que el torneado o el fresado pueden producir por sí solos.
En términos prácticos, esta máquina es la estación de acabado que viene después del torneado o endurecimiento. Primero se desbasta un eje en un torno, luego se trata térmicamente para aumentar su dureza y finalmente se envía al Rectificadora cilíndrica CNC para devolver el diámetro y la redondez a los números ajustados que exige un dibujo. Los muñones de cigüeñales de automóviles, las varillas de cilindros hidráulicos, los husillos de máquinas herramienta y los asientos de cojinetes son trabajos de rectificado casi siempre porque el torneado por sí solo no puede mantener la redondez o el acabado superficial que estas piezas necesitan una vez endurecidas.
Cómo funciona el proceso de molienda dentro de la máquina
Se ejecutan cuatro movimientos al mismo tiempo una vez que comienza un ciclo, y comprenderlos explica por qué la máquina puede mantener tolerancias tan finas.
1
Rotación de ruedas - el husillo de la muela gira a una velocidad periférica fija, normalmente entre 35 y 45 metros por segundo en las máquinas que se tratan más adelante en este artículo, por lo que los granos abrasivos cortan a una velocidad constante independientemente del diámetro de la pieza de trabajo.
2
Rotación de la pieza de trabajo - la pieza gira lentamente entre centros o en un mandril de cabezal, normalmente entre unas pocas decenas y unos cientos de revoluciones por minuto, de modo que cada punto de la superficie pasa por la rueda repetidamente.
3
recorrido de mesa - la mesa de trabajo desliza la pieza hacia adelante y hacia atrás a lo largo de la cara de la muela para ejes largos, o permanece fija para rectificar por inmersión un hombro corto o una ranura en una sola pasada.
4
Control de alimentación - un husillo de bolas servoaccionado empuja el cabezal de la muela hacia la pieza en pasos tan pequeños como 0,001 mm, que es lo que permite que una máquina CNC mantenga diámetros que una amoladora manual no puede repetir de manera confiable.
Una pasada de acabado normalmente sigue a una pasada preliminar con una velocidad de alimentación más alta, luego una etapa de encendido donde la rueda realiza varias pasadas con alimentación adicional cero para permitir que la máquina se asiente y eliminar cualquier material restante. Esta secuencia se escribe una vez en el programa CNC y se repite en cada pieza, por lo que los lotes de rectificado de ejes idénticos son mucho más consistentes que las piezas mecanizadas a mano.
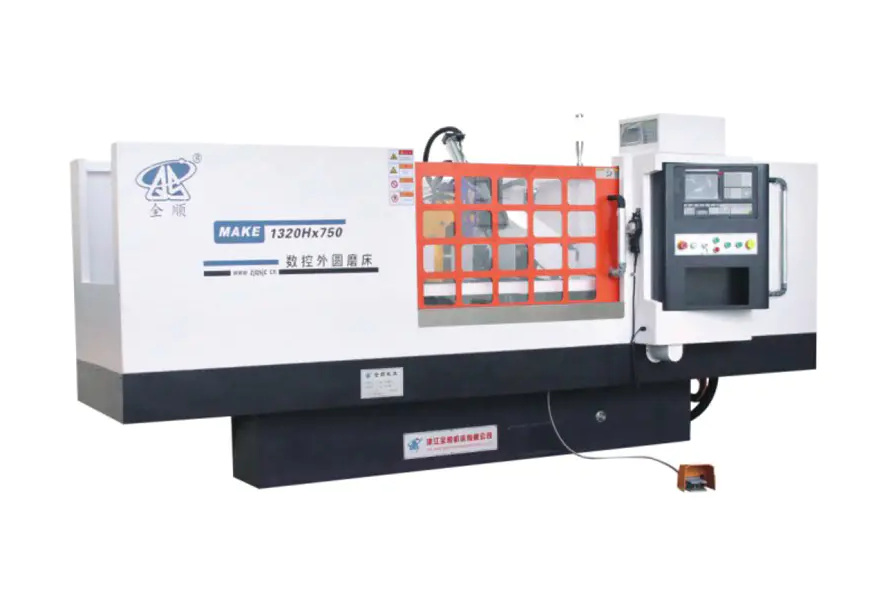
Principales componentes estructurales y por qué son importantes
Cinco subsistemas deciden qué tan precisa y duradera será una máquina rectificadora durante años de producción. Un comprador que compare máquinas debería mirar cada una por separado en lugar de juzgar una máquina sólo por su precio.
Fundición de cama y base
La base es una estructura de hierro fundido de una sola pieza que se envejece y se alivia la tensión antes del mecanizado final, por lo que no se deforma ya que absorbe las fuerzas de corte y los cambios de temperatura del taller durante años de uso. Una pieza fundida más pesada y bien acanalada amortigua mejor la vibración, y la vibración es el mayor enemigo de un acabado superficial fino.
Husillo con cabezal de rueda
El husillo lleva la muela abrasiva y puede utilizar rodamientos o cojinetes de película de aceite hidrodinámicos e hidrostáticos. Los husillos de película de aceite funcionan a menor temperatura bajo cortes intensos y sostenidos y mantienen la precisión de rotación por más tiempo, razón por la cual los modelos de mayor precisión en la tabla comparativa a continuación citan una velocidad de rueda aumentada de 45 metros por segundo en una opción de husillo de presión dinámica y estática.
Guías lineales y husillos de bolas
Las guías lineales de precisión combinadas con husillos de bolas precargados impulsados por servomotores de valor absoluto eliminan el juego que afectaba a los diseños de guías deslizantes más antiguos, lo que proporciona un paso de alimentación programable mínimo de alrededor de 0,001 mm en las máquinas a las que se hace referencia en este artículo.
Clavijero y contrapunto
La altura central limita directamente el diámetro más grande al que puede girar un eje sin golpear la base, razón por la cual los fabricantes citan la altura central como una cifra de especificaciones central en lugar de una idea de último momento. La pluma del contrapunto aplica una presión central constante para que un eje largo y delgado no vibre ni se doble bajo la fuerza del rectificado.
Control CNC y software conversacional
Una interfaz de rectificado conversacional permite al operador ingresar un diámetro, una longitud y una cantidad de eliminación de material objetivo en una pantalla en blanco en lugar de escribir el código G a mano, lo que acorta el tiempo de configuración para los talleres que procesan muchos lotes pequeños diferentes en lugar de repetir una pieza durante meses a la vez.
Comparación de especificaciones de las series MK y MAK
La siguiente tabla enumera siete configuraciones comunes de una línea de productos de las series MK y MAK en funcionamiento, de modo que los números se puedan comparar uno al lado del otro en lugar de leer una hoja de datos a la vez. Todas las cifras son parámetros técnicos indicados por el fabricante para cada modelo.
| modelo | Diámetro a rectificar | Longitud máxima a ser molida | Altura central | Tamaño de la rueda D.E. x ancho x diámetro interior | Potencia total del motor |
|---|---|---|---|---|---|
| MK1350B | Máximo 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63kW |
| MK1332B | Phi8 a Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21.475 a 33.075kW |
| MKE1332B | Phi8 a Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21.475 a 33.075kW |
| MAK1320H | Phi8 a Phi200mm | 500/750 mm | 135mm | Phi500x50xPhi203mm | 10,825kW |
| MAKE1320H | Phi8 a Phi200mm | 500/750 mm | 135mm | Phi500x50xPhi203mm | 10,825kW |
| MK1320H | Phi8 a Phi200mm | 500/800 mm | 135mm | Phi400x50xPhi203mm | 10,825kW |
| MKE1320H | Phi8 a Phi200mm | 500/800 mm | 135mm | Phi400x50xPhi203mm | 10,825kW |
La velocidad periférica de la rueda se sitúa en 38 metros por segundo en todo el rango , que aumenta a 45 metros por segundo cuando se instala un husillo de presión dinámico y estático, y el peso máximo de la pieza de trabajo aumenta desde 50 kg en la serie H compacta hasta 1000 kg en la MK1350B. Leer esta tabla junto con el dibujo de la pieza que tiene delante es la forma más rápida de preseleccionar un modelo, ya que el rango de diámetro y la longitud entre centros descartan la mayoría de las opciones antes de que la potencia o el tipo de husillo entren en la decisión.
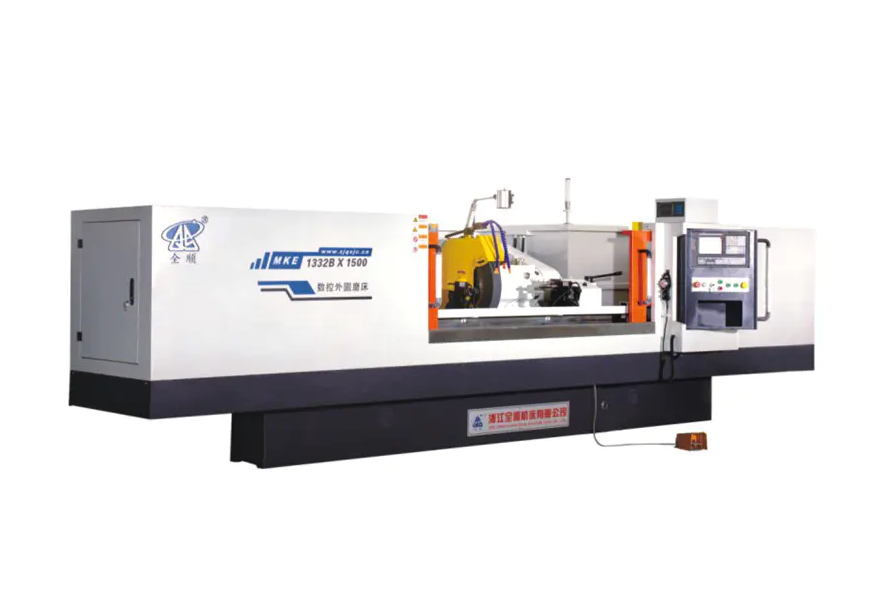
Cómo hacer coincidir un modelo con el tamaño de su pieza de trabajo y el volumen de lote
Tres preguntas reducen una línea de siete modelos a una o dos opciones realistas antes de que se solicite una cotización.
- ¿Cuál es el diámetro más grande y la longitud más larga de la familia de piezas? Un taller que rectifica pasadores pequeños y ejes cortos de menos de 200 mm de diámetro y 800 mm de largo se adapta cómodamente al MK1320H, MKE1320H, MAK1320H o MAKE1320H, mientras que los ejes de hasta 320 mm de diámetro y 3000 mm de largo requieren el MK1332B o MKE1332B, y cualquier cosa que se acerque a 500 mm de diámetro y 4000 mm de largo necesita el MK1350B.
- ¿Qué peso tiene la pieza individual más pesada? La altura central y la capacidad de carga del rodamiento siguen el peso de la pieza de trabajo, por lo que un cigüeñal en bruto de 900 kg no tiene por qué cargarse en una máquina con capacidad para 150 kg, incluso si el diámetro técnicamente encaja.
- ¿La remoción de material es liviana y repetitiva, o pesada e inconsistente? Las piezas en bruto forjadas o fundidas con material desigual se benefician de la potencia adicional del motor y el mayor diámetro de rueda de las MK1332B y MK1350B, mientras que las barras pretorneadas con un margen de rectificado pequeño y uniforme funcionan eficientemente en las máquinas de la serie H de menor potencia.
Una regla simple que utilizan muchos planificadores de taller es dimensionar la máquina a la pieza más grande esperada durante los próximos tres a cinco años en lugar de solo la pieza que tienen delante hoy, ya que una máquina rectificadora es un activo de larga vida útil y mejorar la altura del centro o la longitud de la bancada más adelante rara vez es práctico.
Industrias y piezas que dependen de este equipo
El rectificado cilíndrico aparece dondequiera que una pieza redonda deba acoplarse con otra pieza redonda a lo largo de un ajuste de tolerancia ajustada, por lo que la lista de aplicaciones abarca mucho más allá de una sola industria.
| Industria | Tierra de piezas típicas | Objetivo de tolerancia típico |
|---|---|---|
| Piezas de automóviles y motores. | Muñones de cigüeñal y árbol de levas, ejes de caja de cambios, pasadores de pistón | 0,005 mm a 0,01 mm |
| Componentes hidráulicos y neumáticos. | Vástagos de cilindros, émbolos, carretes de válvulas | 0,005 mm a 0,02 mm |
| Fabricación de rodamientos | Pistas de rodamientos interiores y exteriores, pasadores de rodillos | 0,002 mm a 0,008 mm |
| construcción de máquinas herramienta | Husillos, husillos de precisión, ejes guía | 0,003 mm a 0,01 mm |
| Maquinaria textil y de impresión. | Rodillos, ejes de transmisión, cilindros de impresión. | 0,01 mm a 0,02 mm |
Los trabajos con cilindros y rodillos largos, como rodillos de impresión o ejes de transmisión textiles, son exactamente la categoría que empuja a los talleres hacia las opciones de bancada más larga en la gama MK1332B y MK1350B, ya que la longitud de la bancada entre centros en lugar del diámetro suele ser la especificación limitante para estas piezas.
Selección de muelas abrasivas y parámetros de corte
La elección de la rueda afecta el acabado de la superficie y el tiempo del ciclo tanto como lo hace la propia máquina, por lo que combinar el abrasivo adecuado con la velocidad de alimentación adecuada es tan importante como elegir el modelo correcto.
Tipo de abrasivo por material
- Las muelas de óxido de aluminio se adaptan a ejes de acero al carbono y de aleación de acero, y cubren la gran mayoría de los trabajos de rectificado de ingeniería automotriz y general.
- Las muelas cúbicas de nitruro de boro son adecuadas para acero endurecido por encima de 55 HRC y mantienen su forma durante mucho más tiempo que los abrasivos convencionales en series de producción repetidas.
- Las ruedas de carburo de silicio son adecuadas para hierro fundido, bronce y otros materiales no ferrosos o quebradizos en los que el óxido de aluminio se esmaltaría rápidamente.
Parámetros de corte típicos
Una pasada de desbaste normalmente elimina de 0,02 mm a 0,05 mm de material radial por pasada a una velocidad de mesa adecuada al ancho de la rueda, seguida de una pasada de acabado de 0,005 mm a 0,01 mm por pasada y una etapa de encendido de dos a cuatro pasadas sin alimentación adicional. El flujo de refrigerante, generalmente un fluido de esmerilado soluble en agua, debe llegar continuamente a la zona de contacto de la muela y de la pieza, ya que la acumulación de calor en esta pequeña área de contacto es lo que causa quemaduras por esmerilado y tensión residual en la pieza terminada.
Cuidado diario y mantenimiento preventivo
Los hábitos diarios constantes mantienen una máquina rectificadora manteniendo su precisión nominal durante muchos años en lugar de salirse de la tolerancia en cuestión de meses.
| Intervalo | Tarea |
|---|---|
| cada turno | Verifique el nivel y el flujo del refrigerante, limpie las guías, inspeccione la rueda en busca de astillas o vidriado |
| Semanal | Rectifique la muela, limpie el filtro de refrigerante o el separador magnético, verifique el nivel de aceite lubricante |
| Mensual | Verifique la temperatura de funcionamiento del husillo, inspeccione el juego del husillo de bolas y la guía lineal, verifique la alineación central |
| Trimestral | Limpieza completa del tanque de refrigerante, verificación de la presión de la pluma del contrapunto, ejecución de una verificación de precisión geométrica con una barra de prueba |
La condición del refrigerante merece especial atención, ya que el refrigerante sucio o agotado es la causa principal más común tanto del acabado superficial deficiente como del desgaste prematuro de las ruedas, pero también es el elemento más barato de reparar de esta lista.
Defectos comunes de rectificado y soluciones prácticas
| Síntoma | Causa probable | Solución sugerida |
|---|---|---|
| Decoloración azul o marrón en la superficie. | Quemadura de molienda por exceso de calor. | Reducir la velocidad de alimentación, aumentar el flujo de refrigerante, rectificar la rueda |
| Marcas de vibración onduladas a lo largo | Desequilibrio del husillo o soporte del contrapunto flojo | Vuelva a equilibrar la rueda, verifique la presión central, inspeccione el desgaste de los cojinetes |
| Diámetro cónico a lo largo de la longitud de la pieza | Centros desalineados o pluma del contrapunto desgastada | Vuelva a verificar la alineación central con un indicador de prueba, dé servicio al contrapunto |
| Acabado superficial rugoso o sin brillo | Cara de rueda vidriada o cargada | Viste la rueda con más frecuencia y confirma que el grado abrasivo coincida con el material. |
Evaluación de costos, producción y período de recuperación
El precio de compra es sólo una parte del coste de propiedad. Una evaluación realista sopesa al menos cuatro factores juntos.
- Tiempo de ciclo por pieza , que depende de la velocidad de la rueda, el tamaño del paso de alimentación y de qué parte del proceso se automatiza en comparación con la carga manual.
- Consumo de energía , donde la potencia total del motor en la tabla de especificaciones proporciona un punto de partida para estimar el costo de electricidad por turno.
- Consumibles para ruedas y refrigerante , qué escala con el diámetro de la rueda y con qué agresividad los pases ásperos eliminan el material.
- Tasa de desperdicio y retrabajo , que un sistema de alimentación CNC repetible tiende a reducir en comparación con el rectificado manual, lo que mejora directamente el rendimiento efectivo.
Los talleres que ejecutan una mezcla limitada de piezas con un gran volumen generalmente recuperan el costo de la máquina más rápido a través de ganancias en el tiempo de ciclo, mientras que los talleres que ejecutan muchos lotes pequeños diferentes recuperan el costo principalmente a través de un menor tiempo de preparación gracias a la programación conversacional y menos piezas desechadas durante la preparación del primer artículo.
Preguntas frecuentes
¿Qué tolerancia puede alcanzar una rectificadora cilíndrica CNC?
La mayoría de las rectificadoras cilíndricas CNC industriales mantienen tolerancias de diámetro entre 0,005 mm y 0,02 mm en producción normal, y las máquinas equipadas con husillos de presión dinámica y estática combinados con medición en proceso pueden alcanzar una repetibilidad de un solo dígito en micras en trabajos críticos de rodamientos o husillos.
¿Cuál es la diferencia entre la denominación de los modelos MK y MAK?
Dentro de esta familia de productos, el prefijo MK denota la configuración de rectificado cilíndrico CNC estándar, mientras que el prefijo MAK denota una configuración compacta construida para ejes más cortos y de menor diámetro, y una E agregada en el código de modelo, como MKE o MAKE, generalmente indica una opción de control o accionamiento mejorado en esa misma máquina base.
¿Con qué frecuencia se debe revestir la muela?
La frecuencia del repasado depende de la dureza del material y la tasa de eliminación de material, pero un punto de partida práctico para la mayoría de los trabajos de acero es reavivar antes de cada pasada de acabado en diámetros críticos y como mínimo una vez por turno para series de producción generales, ajustando antes si el acabado de la superficie o el sonido del ciclo cambian notablemente.
¿Puede una máquina rectificar ejes cortos y largos?
Sí, siempre que la longitud entre centros esté dentro de la clasificación de la plataforma de la máquina, razón por la cual modelos como el MK1332B se ofrecen en cinco longitudes de plataforma diferentes, desde 500 mm hasta 3000 mm en la misma máquina base, lo que permite que un taller combine la longitud de la plataforma con su rango de piezas típico sin pagar por viajes no utilizados.
¿Qué límites de peso de la pieza de trabajo se aplican a los modelos más pequeños?
La serie compacta 1320H cubierta en la tabla de comparación está clasificada para un peso máximo de pieza de trabajo de 50 kg, mientras que los MK1332B y MKE1332B de rango medio aumentan hasta 150 kg, y el MK1350B más grande está clasificado para piezas de hasta 1000 kg, por lo que hacer coincidir el peso de la pieza con el modelo correcto protege tanto la precisión del centro como la vida útil del rodamiento.
¿Una mayor velocidad periférica de la rueda significa siempre un tiempo de ciclo más rápido?
No directamente. Una velocidad periférica más alta, como la opción de 45 metros por segundo disponible con un husillo de presión dinámica y estática, mejora principalmente la consistencia del acabado de la superficie y la vida útil de la rueda a una tasa de eliminación de material determinada, mientras que el tiempo real del ciclo también depende del paso de alimentación, la velocidad de desplazamiento de la mesa y la cantidad de material que se elimina con la pasada de desbaste.


