 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
Respuesta directa
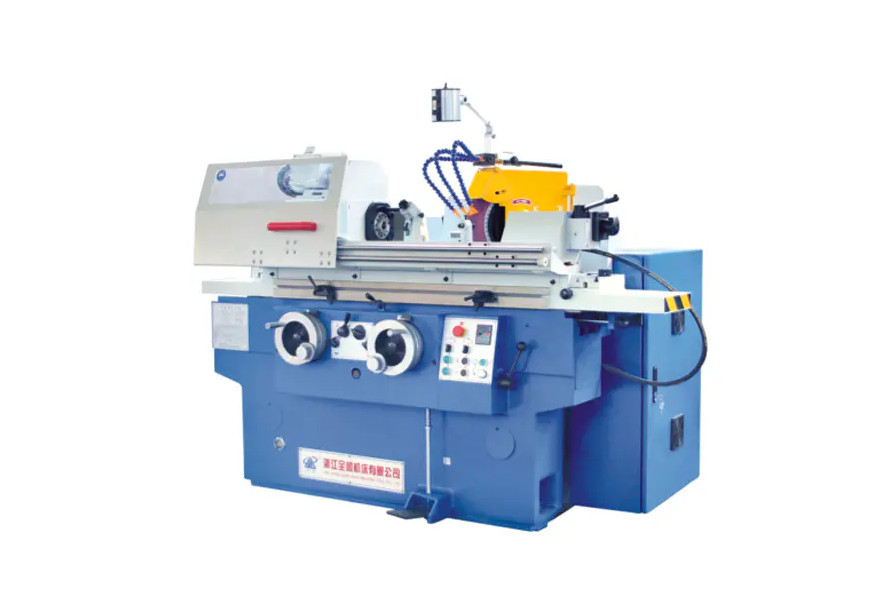
A maquina rectificadora Funciona girando una rueda abrasiva a alta velocidad contra una pieza de trabajo para eliminar el material mediante abrasión, dando forma a la superficie con tolerancias dimensionales precisas. Los granos abrasivos de la rueda actúan como miles de microfilos de corte, cada uno de los cuales corta pequeñas virutas de material con cada pasada.
Mecanismo central
La física detrás de la eliminación de materiales
En su base, una máquina rectificadora convierte la energía rotacional en acción de corte abrasiva. La muela gira a velocidades superficiales típicamente entre 20 y 45m/s , presionando contra la pieza de trabajo con fuerza controlada. Cada grano abrasivo (generalmente óxido de aluminio, carburo de silicio o nitruro de boro cúbico (CBN)) actúa como una herramienta de corte de un solo punto que opera a escala microscópica.
Cuando un grano entra en contacto con la pieza de trabajo, suceden tres cosas en secuencia:
- Deformación elástica — el grano comprime la superficie antes de que comience el corte
- arado de plastico — el material es empujado hacia los lados, formando crestas
- Formación de virutas — el grano corta un microchip para liberarlo del material base
Este proceso se repite millones de veces por minuto en toda la cara de la rueda, produciendo el característico acabado suave por el que se conoce el pulido. Rutinariamente se logran valores de rugosidad superficial de Ra de 0,1 a 1,6 micrómetros, más finos que cualquier operación de torneado o fresado.
45 m/s
Velocidad máxima típica en la superficie de la rueda
Ra 0,1 µm
Rugosidad superficial alcanzable
0,001 milímetros
Rango de tolerancia dimensional
Anatomía
Componentes clave y lo que hacen
Muela abrasiva
La herramienta de corte. Compuesto por granos abrasivos unidos entre sí (uniones vitrificadas, resinoides o de caucho). El grado de la rueda (dureza) y la estructura (espaciamiento de granos) se seleccionan según los requisitos del material y el acabado.
Cabezal de rueda/husillo
Alberga el motor del husillo y los cojinetes que hacen girar la rueda. La rigidez del husillo es fundamental: incluso un descentramiento de 0,001 mm provoca marcas de vibración en la superficie acabada.
Mesa de trabajo
Sostiene y atraviesa la pieza de trabajo. En las amoladoras de superficie, la mesa oscila (hacia adelante y hacia atrás) o gira. En las amoladoras cilíndricas, la mesa se desplaza a lo largo del eje Z mientras la pieza de trabajo gira.
Cómoda
Una herramienta con punta de diamante que reafila periódicamente la muela rompiendo los granos desafilados y restaurando la geometría de la muela. Sin repasar, la eficiencia del rectificado cae drásticamente y la calidad de la superficie se degrada.
Sistema de refrigerante
Proporciona fluido de corte (aceite soluble en agua o refrigerante sintético) a caudales de 20 a 100 L/min a la zona de rectificado. El refrigerante reduce el calor (las temperaturas en la zona de rectificado pueden exceder los 1000 grados C localmente), elimina las virutas y lubrica el corte.
Mecanismo de alimentación
Controla la profundidad con la que el disco se acopla a la pieza de trabajo (avance/profundidad de corte). Los mecanismos de alimentación de precisión se resuelven en incrementos de 0,001 mm, lo que permite la eliminación de micromaterial que distingue los procesos de rectificado de los procesos de corte más ásperos.
Tipos de máquinas
Tipos principales y sus principios de funcionamiento
Las diferentes geometrías requieren configuraciones de máquina fundamentalmente diferentes. A continuación se detallan los cuatro tipos más comunes utilizados en la producción industrial:
| Tipo de máquina | Movimiento de la pieza de trabajo | Movimiento de la rueda | Tolerancia típica | Aplicación común |
| Amoladora de superficie | Mesa alternativa o giratoria | Gira, avanza hacia abajo por pasada | /- 0,005 mm | Placas planas, moldes, utillajes. |
| Amoladora cilíndrica | Gira entre centros | Gira, atraviesa axialmente | /- 0,002 milímetros | Ejes, pasadores, rodillos |
| Amoladora sin centros | Alimentado por rueda reguladora. | Rueda reguladora de muela abrasiva | /- 0,001 milímetros | Barras, tubos, piezas de gran volumen. |
| Molinillo interno | Gira (o se mantiene estacionario) | La rueda pequeña gira dentro del orificio | /- 0,003 milímetros | Pistas de rodamientos, cilindros hidráulicos. |
Buceo profundo
Cómo el rectificado sin centros logra un rendimiento excepcional
El rectificado sin centros es la forma más productiva de rectificado cilíndrico porque elimina por completo la fijación de piezas. La pieza de trabajo descansa sobre una cuchilla entre dos ruedas:
- muela abrasiva (grande, de alta velocidad) realiza el corte real a velocidades de hasta 60 m/s
- rueda reguladora (más pequeño, inclinado de 1 a 6 grados) controla la velocidad de rotación de la pieza y la velocidad de avance axial
Al inclinar la rueda reguladora, la pieza gira y se empuja simultáneamente a través de la máquina axialmente, un método llamado rectificado de "alimentación continua". Una rectificadora sin centros de producción puede procesar más de 1.000 piezas cilíndricas pequeñas por hora sin operador cargando/descargando entre piezas.
Esto hace que el rectificado sin centros sea el proceso estándar para componentes de gran volumen, como vástagos de válvulas de automóviles (tolerancias de /- 0,003 mm en 6 mm de diámetro) y rodillos de rodamiento.
Control de procesos
Parámetros críticos que gobiernan el rendimiento del rectificado
Los resultados de la molienda están determinados por cuatro variables del proceso que interactúan. Una mala adaptación de cualquiera de ellos provoca un acabado superficial deficiente, un error dimensional o daño térmico (quemaduras).
Velocidad de la rueda (Vs)
Una mayor velocidad de la rueda significa que cada grano elimina una viruta más delgada, lo que reduce las fuerzas de corte y mejora el acabado, pero aumenta la generación de calor. Por este motivo, en el rectificado de alta velocidad (HSG), las muelas CBN funcionan a entre 80 y 120 m/s.
Velocidad de la pieza de trabajo (Vw)
Un movimiento más rápido de la pieza de trabajo aumenta la tasa de eliminación de material (MRR) pero aumenta la carga de viruta. La relación de velocidad Vs/Vw normalmente oscila entre 60:1 y 120:1 en aplicaciones de rectificado de precisión.
Profundidad de corte (ae)
Las pasadas de desbaste pueden utilizar ae = 0,05 mm; las pasadas de acabado utilizan de 0,002 a 0,005 mm. Los pases de chispa (alimentación cero) al final de un ciclo permiten que la deflexión de la máquina retroceda, mejorando la precisión dimensional.
Tasa de eliminación de material específico (Q'w)
Expresada en mm3/mm/s, esta es la métrica de productividad que rige. Las rectificadoras CNC modernas optimizan Q'w en tiempo real mediante el control de potencia para mantenerse cerca del umbral de quemado sin cruzarlo.
Desafío común
Daño térmico: el riesgo que toda operación de molienda debe gestionar
La molienda genera un intenso calor localizado, hasta 1.500 grados C en la zona de contacto grano-pieza en casos extremos, dura solo microsegundos por contacto de grano. Si el calor no puede disiparse lo suficientemente rápido, provoca:
- Quemadura por molienda — oxidación de la superficie, visible como una decoloración azul/marrón, que indica cambios microestructurales
- Tensión de tracción residual — lo que reduce drásticamente la vida útil a la fatiga de los componentes de acero endurecido
- Reendurecimiento o ablandamiento de la superficie — alterar el perfil de dureza para el cual se diseñó el tratamiento térmico
La prevención del daño térmico requiere una combinación de aplicación agresiva de refrigerante (boquillas de alta presión de 50 a 80 bar en algunas aplicaciones aeroespaciales), selección adecuada de la rueda (estructura abierta para corte libre) y tasas conservadoras de eliminación de material en pasadas de acabado.
El análisis de ruido de Barkhausen y la difracción de rayos X se utilizan en industrias críticas para la calidad (rodamientos, aeroespacial) para verificar de forma no destructiva que las superficies del suelo estén libres de tensiones de tracción residuales después del mecanizado.
Guía de selección
Elegir el abrasivo adecuado para el material
La selección de ruedas es el factor más importante tanto en la productividad como en la calidad de la superficie. El abrasivo incorrecto no sólo tiene un rendimiento inferior: puede quemar o agrietar la pieza de trabajo.
| Tipo abrasivo | Mejor para | evitar en | Costo relativo |
| Óxido de aluminio (Al2O3) | Acero, acero rápido, metales ferrosos. | Carburo, cerámica. | Bajo |
| Carburo de silicio (SiC) | Hierro fundido, no ferrosos, cerámica, piedra. | Acero endurecido (reacciona químicamente) | Bajo-Medium |
| Nitruro de boro cúbico (CBN) | Acero templado (más de 45 HRC), superaleaciones | Acero blando, aluminio | Alto |
| diamante | Carburo, cerámica., glass, composites | Acero (la difusión del carbono provoca un desgaste rápido) | muy alto |
Tecnología moderna
Cómo el control CNC ha transformado la precisión del rectificado
Las rectificadoras CNC modernas integran retroalimentación de circuito cerrado que las máquinas convencionales no pueden igualar. Las tecnologías clave incluyen:
- Medición en proceso — las sondas de aire o de contacto miden el diámetro de la pieza de trabajo mientras el rectificado está activo, ajustando la alimentación automáticamente para alcanzar las dimensiones objetivo dentro de 0,001 mm
- Sensores de emisiones acústicas — detecta la señal de alta frecuencia cuando la rueda hace contacto por primera vez con la pieza de trabajo o la rectificadora, lo que elimina el tiempo de pulido con aire y detecta la rotura de la rueda
- Control de avance adaptativo — el monitoreo de la potencia del husillo envía datos al CNC para mantener una tasa de eliminación de material constante a medida que la rueda se desgasta
- Equilibrado automático de ruedas — los equilibradores dinámicos dentro de la brida de la rueda corrigen el desequilibrio en tiempo real, reduciendo la vibración por debajo de 1 g a la velocidad de funcionamiento
Una rectificadora cilíndrica CNC moderna puede completar un ciclo de rectificado de ejes en menos de 90 segundos con valores de Cpk superiores a 1,67: capacidad de proceso que el rectificado manual en modo por lotes no puede alcanzar.
Orientación práctica
Lo que los operadores deben comprobar antes de cada ejecución de rectificado
Incluso la mejor máquina produce desechos si se omiten las comprobaciones previas a la operación. La siguiente lista de verificación cubre los elementos de mayor impacto:
- Realizar un prueba de anillo en la muela: un tono metálico claro indica que no hay grietas; un ruido sordo significa que la rueda debe ser desechada
- verificar rueda Clasificación de RPM supera la velocidad máxima del husillo con un margen de seguridad de al menos el 25%
- comprobar el refrigerante concentración y caudal antes de arrancar: el refrigerante degradado provoca quemaduras incluso con parámetros conservadores
- Viste la rueda al comienzo de cada nuevo trabajo o después de más de 30 minutos de tiempo de inactividad para restaurar la nitidez del corte
- Confirmar pieza de trabajo rigidez de fijación — una pieza de trabajo que vibra provoca marcas de vibración a frecuencias de 500 a 2000 Hz, arruinando el acabado de la superficie
- inspeccionar protector contra chispas y protector de rueda — las chispas chirriantes pueden viajar de 3 a 5 metros, y los fragmentos de rueda a la velocidad de funcionamiento son proyectiles letales


