 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
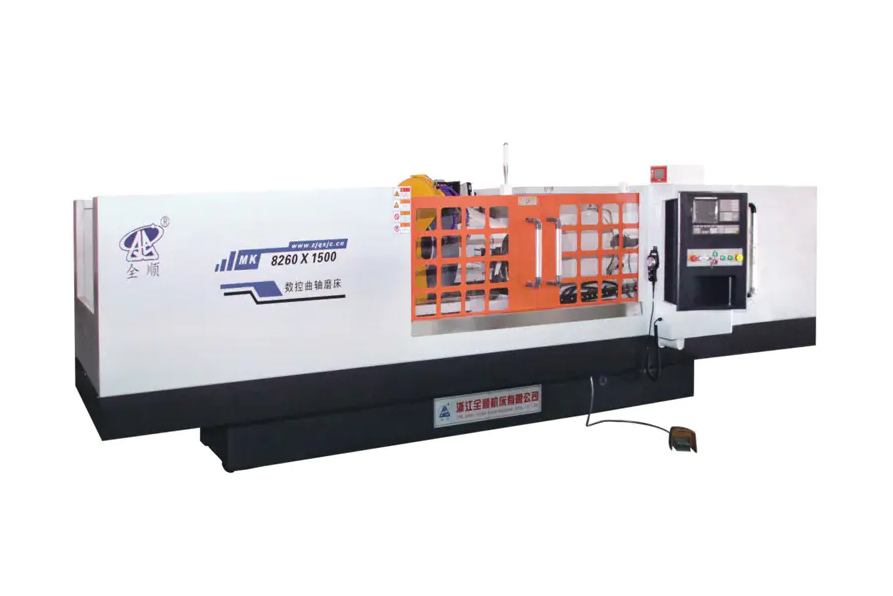
Evaluar la precisión y repetibilidad de un Rectificadora de cigüeñal CNC requiere una medición sistemática de Precisión dimensional, tolerancias geométricas y consistencia del proceso. en múltiples ciclos de mecanizado. El enfoque principal combina sondeo en máquina, verificación MMC (máquina de medición de coordenadas) y análisis de control estadístico de procesos (SPC). Una rectificadora de cigüeñal CNC bien calibrada debería lograr redondez dentro de ±0,001 mm , tolerancia de diámetro dentro ±0,002 milímetros , y un valor de Cpk de 1.33 o superior considerarse apto para producción.
El proceso de evaluación no es una verificación única: es un protocolo estructurado que abarca la calificación de la máquina, la inspección de la pieza de trabajo y el análisis de capacidad a largo plazo.
Métricas clave de precisión para Rectificado de cigüeñal CNC
Antes de realizar cualquier prueba, es fundamental definir qué parámetros constituyen la "precisión" de una rectificadora de cigüeñal. Estas métricas impactan directamente el rendimiento del motor y la vida útil de los componentes.
- Tolerancia del diámetro del muñón: Normalmente ±0,002–0,005 mm para cigüeñales de alto rendimiento.
- Redondez (Circularidad): Debe estar entre 0,001 y 0,003 mm para los muñones principales y de pasador.
- Cilindricidad: Mide la desviación del cono y del cilindro a lo largo de la longitud del muñón, normalmente ≤0,002 mm.
- Rugosidad superficial (Ra): Objetivo Ra ≤ 0,4 µm para superficies de contacto de rodamientos.
- Precisión del lanzamiento del diario de pines: Desviación del centro del pasador con respecto al eje principal, normalmente ≤0,005 mm.
- Posicionamiento angular de los diarios de pines: Crítico para la sincronización del motor; El error angular no debe exceder ±0,05°.
Estas métricas forman el modelo de medición. Cualquier protocolo de evaluación debe abordar cada uno de ellos con el instrumento y método adecuado.
Calificación de la máquina: el punto de partida
Antes de comenzar el rectificado de la pieza, se debe verificar la propia máquina mediante pruebas de calificación geométrica y dinámica. Estas pruebas establecen si la estructura mecánica de la máquina puede soportar las tolerancias declaradas.
Pruebas de precisión geométrica
Utilice un interferómetro láser o una barra de bolas de precisión para comprobar:
- Rectitud del eje transversal del cabezal de la muela (eje X): objetivo ≤ 0,002 mm/300 mm
- Paralelismo entre el eje del husillo de la rueda y el eje del cabezal/contrapunto: ≤ 0,003 mm/500 mm
- Desviación del husillo de la muela: ≤ 0,001 mm
- Desviación del husillo del cabezal de trabajo: ≤ 0,002 mm
Evaluación de estabilidad térmica
La deriva térmica es una fuente importante de error dimensional en el rectificado CNC. Haga funcionar la máquina a la temperatura de funcionamiento durante al menos 60 a 90 minutos antes de tomar medidas de precisión. Mida el desplazamiento térmico en el husillo rectificador con un sensor capacitivo en intervalos de 15 minutos. Una máquina estable debe exhibir menos de 0,003 mm de deriva térmica después del calentamiento.
Medición en máquina: control de precisión en tiempo real
moderno Rectificadora de cigüeñal CNCs integrar sistemas de medición en el proceso que miden continuamente el diámetro de la pieza de trabajo durante el rectificado. Este circuito de retroalimentación activa es el método más directo para controlar la precisión dimensional.
Para evaluar la efectividad del medidor en la máquina:
- Rectifique un muñón de prueba hasta alcanzar un diámetro nominal y registre la lectura del calibre en el momento del encendido.
- Retire la pieza de trabajo y mida el mismo muñón con un manómetro de aire calibrado o una CMM.
- Calcule la diferencia entre la lectura en la máquina y la medición fuera de línea.
- Repita esto en 10 partes consecutivas para establecer el error de correlación del calibre.
Un medidor en proceso que funcione bien debe correlacionarse con los resultados de la CMM dentro de ±0,001 mm . Las desviaciones más allá de esto indican desgaste del medidor, problemas de montaje o contaminación del refrigerante.
Inspección posproceso con CMM y probador de redondez
La medición fuera de máquina proporciona los datos más objetivos para una evaluación de precisión. Dos instrumentos son indispensables:
Máquina de medición de coordenadas (CMM)
La inspección CMM captura el diámetro, la cilindricidad y la precisión del lanzamiento. Para la evaluación del cigüeñal, es preferible una sonda de escaneo a una sonda de disparo porque recopila cientos de puntos por muñón, lo que proporciona datos estadísticamente sólidos. Mida al menos 3 secciones transversales por diario (ambos extremos y centro) usando al menos 36 puntos por sección transversal .
Probador de redondez/forma
Un probador de redondez dedicado (tipo Taylor Hobson o equivalente) proporciona una resolución mucho mayor para la circularidad y la ondulación de la superficie que una CMM. Utiliza un husillo de precisión con incertidumbre angular debajo. 0,01 segundos de arco . Este instrumento es esencial para evaluar:
- Error de redondez según ISO 12181
- Lobulado (errores armónicos de números impares causados por fijaciones sin centros)
- Ondulación (errores de frecuencia espacial media relacionados con el ruido de las ruedas)
Pruebas de repetibilidad: el enfoque Gauge R&R y SPC
La repetibilidad no se trata sólo de una buena parte: se trata de producción consistente a lo largo de una tirada de producción . Dos métodos estructurados definen esta capacidad:
Repetibilidad y reproducibilidad del calibre (Gauge R&R)
Este estudio separa la variación del sistema de medición de la variación real de las piezas. Procedimiento:
- Seleccione 10 muñones de cigüeñal que abarquen el rango de diámetro esperado.
- Haga que 2 o 3 operadores midan cada uno las 10 partes, 3 veces cada una, en orden aleatorio.
- Calcule %GRR = (Variación R&R del calibre / Variación total) × 100.
Criterios de aceptación: %RRB ≤ 10% es excelente; entre el 10% y el 30% es marginal; por encima del 30% requiere acciones correctivas antes de que se pueda confiar en los datos de producción.
Control estadístico de procesos (SPC) y capacidad de proceso
Moler un mínimo de 25-30 cigüeñales consecutivos bajo condiciones controladas y registre el diámetro del muñón principal para cada pieza. Trace los datos en un gráfico de control de barras X y R, luego calcule:
- Cp (capacidad de proceso): Las medidas se extienden en relación con la tolerancia. Cp objetivo ≥ 1,67.
- Cpk (Índice de capacidad del proceso): Cuentas para el centrado de procesos. Cpk objetivo ≥ 1,33 para producción estándar; ≥ 1,67 para revistas críticas.
- Desviación estándar (σ): Debe estar por debajo de 1/6 de la tolerancia bilateral.
Resumen de evaluación: métricas y umbrales de aceptación
| Parámetro | Método de medición | Umbral de aceptación |
|---|---|---|
| Diámetro del diario | CMM/medidor de aire | ±0,002 milímetros |
| redondez | redondez Tester | ≤ 0,001 mm |
| Cilindricidad | Escaneo CMM | ≤ 0,002 milímetros |
| Rugosidad superficial Ra | Contacto Perfilómetro | ≤ 0,4 µm |
| Precisión del lanzamiento de pines | CMM | ≤ 0,005 milímetros |
| Posición del pasador angular | CMM / codificador rotatorio | ≤ ±0,05° |
| Capacidad de proceso (Cpk) | Análisis SPC | ≥ 1,33 |
| Calibre R&R (%) | Estudio de R&R de calibre | ≤ 10% |
| Correlación de calibres en la máquina | frente a CMM sin conexión | ± 0,001 milímetros |
Fuentes comunes de pérdida de precisión y cómo identificarlas
Cuando los resultados de la evaluación quedan fuera de los umbrales anteriores, se debe rastrear sistemáticamente la causa raíz. Las fuentes más comunes de precisión degradada en Rectificadora de cigüeñal CNCs incluyen:
- Desequilibrio de ruedas o errores de ajuste: Provoca marcas de vibración visibles en perfiles de redondez como lóbulos de alta frecuencia. Solución: reequilibrar la rueda y revestirla con plomo más fino.
- Desgaste de los cojinetes del cabezal de trabajo o del contrapunto: Aparece como un aumento de descentramiento en la pieza de trabajo giratoria. Detectable con un indicador de cuadrante de precisión en la punta del husillo.
- Crecimiento térmico durante tiradas de producción largas: Se identifica mediante la tendencia de los datos de la CMM a lo largo del tiempo: si el diámetro se desplaza gradualmente en una dirección, se necesita compensación térmica o un ciclo de calentamiento.
- Inconsistencia de fijación o sujeción: Da como resultado una variación de parte a parte en la precisión del lanzamiento. Verifique con una fuerza de sujeción constante usando una llave dinamométrica y repita la medición.
- Error de interpolación del controlador CNC: Se manifiesta como errores de posición angular en los muñones. Verifique verificando la resolución del codificador del eje C y la configuración de compensación de holgura.
Establecer un cronograma de reevaluación periódica
Una cualificación única no es suficiente para garantizar la producción a largo plazo. La evaluación de precisión debe seguir un cronograma escalonado:
- Cada turno de producción: Verifique la correlación del calibre en proceso utilizando un calibre de anillo maestro de referencia. Verifique la primera y última parte del recorrido con CMM.
- Semanal: Ejecute una muestra SPC de 10 partes y vuelva a calcular Cpk. Inspeccione el estado de las ruedas y el desgaste de la herramienta de rectificado.
- Mensual: Realice una auditoría completa de la precisión geométrica mediante interferómetro láser y pruebas de barra de bolas.
- Anualmente o después de un mantenimiento importante: Recalificación completa de la máquina, incluida la estabilidad térmica, el descentramiento del husillo y el estudio de calibre R&R.
El análisis de tendencias a partir de estas comprobaciones periódicas permite un mantenimiento proactivo antes de que la precisión se degrade por debajo de las especificaciones, lo que reduce significativamente las tasas de desperdicio y el tiempo de inactividad no planificado.


