 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
Para utilizar una rectificadora cilíndrica CNC, primero debe sujetar la pieza de trabajo y configurar la herramienta. Luego, ingrese o llame al programa de mecanizado (código G) en el sistema CNC. Configure la velocidad de la muela abrasiva, la velocidad de avance y el sistema de enfriamiento encendido/apagado a través del panel de control. Finalmente, inicie el modo de ciclo automático para rectificado de precisión. La operación principal es garantizar una coincidencia precisa entre el eje de la pieza de trabajo y la trayectoria de movimiento de la muela para lograr tolerancias dimensionales a nivel de micras y requisitos de rugosidad de la superficie.
Comprensión de los componentes principales de una rectificadora cilíndrica CNC
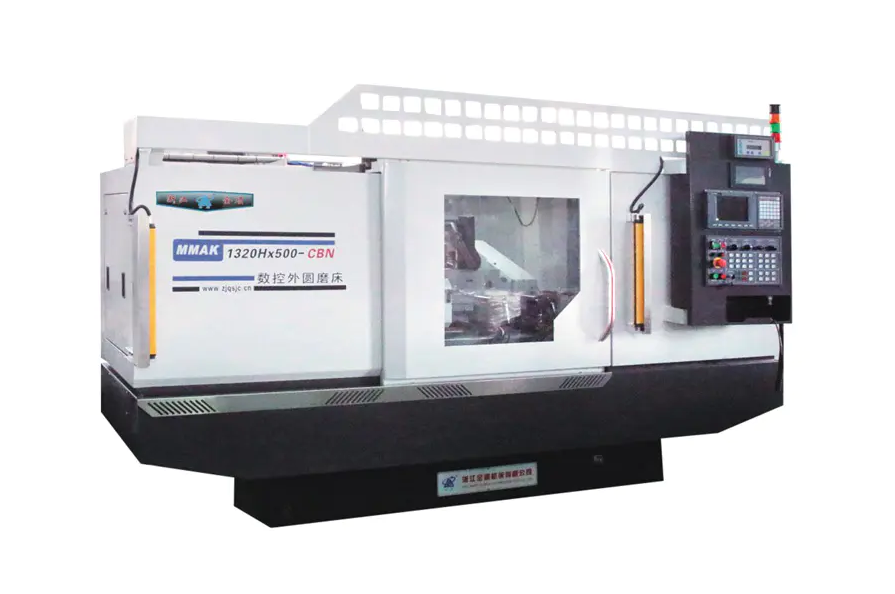
Antes de profundizar en el proceso operativo, es fundamental comprender la estructura básica de los equipos de rectificado de precisión. un Rectificadora cilíndrica CNC Consiste principalmente en una cama, un cabezal (que impulsa la rotación de la pieza de trabajo), un contrapunto, un cabezal de muela (montaje de la muela) y el crucial sistema de control numérico CNC.
Sistema CNC: Responsable de controlar la vinculación entre el eje X (avance de la muela) y el eje Z (movimiento longitudinal de la mesa).
Servoaccionamiento: Garantiza la estabilidad de la precisión del avance, afectando directamente el efecto del rectificado cilíndrico externo.
Procedimientos operativos detallados para una rectificadora cilíndrica CNC
1. Encendido y retorno al origen
Después del encendido, se debe realizar una operación de "retorno a cero". Esto es para permitir que la rectificadora CNC establezca su sistema de coordenadas mecánicas, asegurando la precisión absoluta de las trayectorias de mecanizado posteriores.
2. Sujeción y alineación de la pieza de trabajo
Seleccione el soporte del orificio central o la sujeción del mandril según la forma de la pieza de trabajo. Utilice un indicador de cuadrante para verificar el descentramiento radial de la pieza de trabajo para garantizar la suavidad del eje de rotación.
3. Programación y entrada
Importe el programa de mecanizado mediante entrada manual de datos (MDI) o unidad flash USB. El programa debe incluir:
- Ajustes de velocidad lineal de la muela abrasiva
- Parámetros de avance segmentados para rectificado basto, rectificado fino y rectificado sin chispas
- Datos de compensación para rectificar la muela.
4. Configuración de herramientas y configuración de coordenadas de pieza de trabajo
Determine la posición de referencia de la muela y la superficie de la pieza de trabajo utilizando un reglador de herramientas o el método de "prueba de chispa". Este paso determina la precisión inicial del mecanizado CNC.
5. Mecanizado y enfriamiento automáticos
Inicie la boquilla de refrigerante (alineándola con el punto de molienda) y haga clic en "Iniciar ciclo". Los operadores deben monitorear el proceso de molienda mediante monitoreo de sonido y chispas.
Elementos centrales para mejorar la calidad del mecanizado en rectificadoras cilíndricas CNC
Confiar simplemente en programas de automatización es insuficiente cuando se opera Rectificadora cilíndrica CNCs . Para lograr un mecanizado de precisión submicrónica, es necesaria una optimización profunda en tres dimensiones: estado de la rueda, control de la deformación térmica y dato de posicionamiento.
1. Revestimiento de precisión y mantenimiento de las características de las muelas abrasivas
La microestructura de la muela determina directamente el acabado superficial del rectificado cilíndrico externo. Si bien el sistema CNC puede controlar el avance, no puede cambiar automáticamente el estado de embotamiento de la muela.
Detalles técnicos: Se debe mantener el filo del tallador de diamantes. La velocidad de avance longitudinal durante el rectificado debe ajustarse de manera flexible de acuerdo con los requisitos del desbaste y el rectificado de acabado: se puede usar una velocidad de avance mayor para el rectificado de desbaste para mejorar la eficiencia del corte, mientras que se requiere una velocidad de avance muy pequeña para el acabado para inducir bordes de microrectificado en la superficie de la muela.
Valor: El vendaje regular y científico previene eficazmente las marcas de vibración en la superficie (líneas onduladas) y reduce significativamente el riesgo de quemaduras por abrasión.
2. Estabilidad térmica dinámica y gestión del refrigerante
La molienda es esencialmente un proceso de eliminación de alta energía que genera un calor de molienda significativo. En los equipos de rectificado de precisión, la deformación térmica es un "asesino oculto" que provoca desviaciones dimensionales.
Detalles técnicos: El refrigerante no solo enfría la superficie sino que también elimina los restos de esmerilado y evita la obstrucción de las ruedas. Se recomienda un sistema de enfriamiento de temperatura constante para garantizar que la temperatura del refrigerante fluctúe en sincronía con la temperatura de la base de la máquina. Al mismo tiempo, el ángulo de la boquilla de refrigerante debe apuntar con precisión al "área en forma de cuña" de la zona de molienda para maximizar el intercambio de calor.
Valor: Una buena gestión del equilibrio térmico controla eficazmente la expansión térmica radial de la pieza de trabajo, garantizando que la consistencia dimensional se mantenga dentro de tolerancias mínimas durante el mecanizado continuo de un lote de piezas.
3. Dato físico e integridad del orificio central
Para Rectificadora cilíndrica CNCs Al utilizar soportes centrales, el orificio central de la pieza de trabajo es su referencia geométrica de rotación.
Detalles técnicos: Antes de sujetar, los orificios centrales en ambos extremos de la pieza de trabajo deben inspeccionarse rigurosamente para detectar abolladuras, incrustaciones de óxido o astillas. Se recomienda utilizar centros rectificados de alta precisión y aplicar una grasa específica de alta presión a las superficies de contacto. Si el orificio central tiene un error geométrico de 0,01 mm, después del aumento rotacional, el error reflejado en la redondez de la pieza de trabajo puede aumentar exponencialmente.
Valor: Garantizar la limpieza y redondez de la posición de referencia es fundamental para lograr un mecanizado de alta coaxialidad y alta redondez, y también es un requisito previo para maximizar la repetibilidad del sistema CNC.
Precauciones de seguridad: Al operar equipos de molienda automatizados, se debe usar equipo de protección adecuado. Está estrictamente prohibido abrir la puerta de seguridad mientras la muela gira a alta velocidad, y la muela debe revisarse periódicamente para detectar grietas para evitar el riesgo de explosión al girar a alta velocidad.
El uso competente de las rectificadoras cilíndricas CNC requiere no solo una comprensión de la programación de software, sino también sensibilidad al ensamblaje mecánico y los parámetros del proceso.


