 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
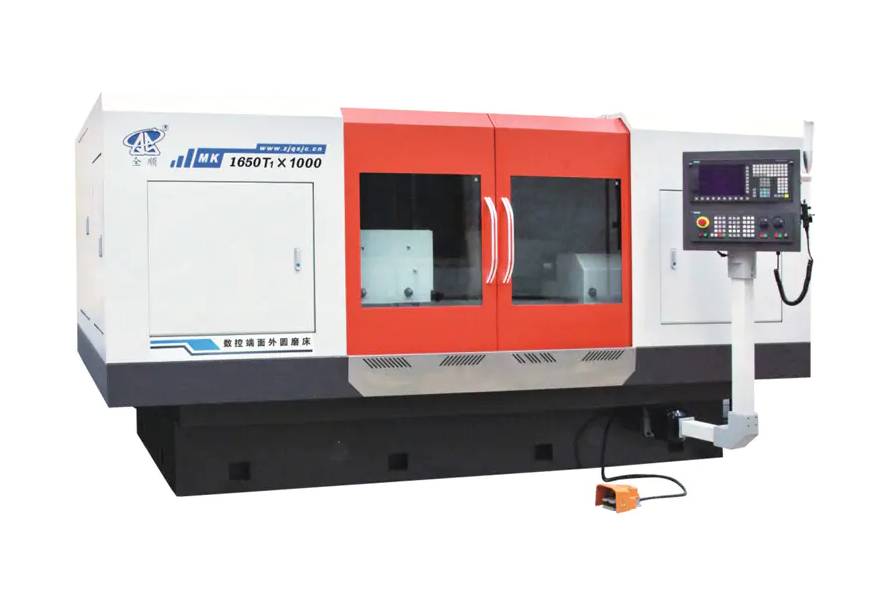
Al comparar los sistemas de rectificado NC (Control numérico) y CNC (Control numérico por computadora), Amoladoras cilíndricas CNC representan un salto decisivo en precisión, repetibilidad y eficiencia de producción . Para los fabricantes que requieren tolerancias estrictas (a menudo dentro de ±0,001 mm) y resultados consistentes en tiradas de gran volumen, las rectificadoras cilíndricas CNC no son simplemente una mejora; son la columna vertebral operativa que cierra la brecha entre los sistemas NC heredados y la producción moderna totalmente automatizada.
Comprender qué separa a estas dos tecnologías (y por qué las rectificadoras cilíndricas CNC ocupan un papel tan importante) ayuda a los ingenieros y equipos de adquisiciones a tomar decisiones informadas sobre la inversión en equipos y el diseño de procesos.
NC vs CNC: lo que realmente difiere bajo el capó
Los sistemas NC funcionan a partir de cinta preperforada o instrucciones secuenciales fijas. Una vez que se carga un programa, la máquina lo ejecuta sin retroalimentación ni autocorrección. Los sistemas CNC, por el contrario, utilizan un controlador basado en microprocesador que lee, ajusta y almacena continuamente programas de forma digital. Esta diferencia arquitectónica tiene profundas consecuencias prácticas.
| Característica | Sistema NC | Sistema CNC |
|---|---|---|
| Almacenamiento de programas | Cinta perforada / secuencia fija | Memoria digital (programas ilimitados) |
| Comentarios en tiempo real | Ninguno | Bucle de retroalimentación continua del sensor |
| Ajuste de parámetros | Se requiere reprogramación manual | Ediciones en pantalla en segundos |
| Control de ejes | Normalmente de 2 ejes | De 2 a 5 ejes simultáneamente |
| Repetibilidad | ±0,01 mm típico | ±0,001 mm o mejor |
| Dependencia del operador | Alto | Bajo a moderado |
Específicamente en el rectificado cilíndrico, estas diferencias se traducen directamente en la calidad del acabado superficial, la precisión dimensional y el tiempo de cambio, tres métricas que definen la rentabilidad en la fabricación de precisión.
¿Por qué? Amoladoras cilíndricas CNC Ocupar el punto medio crítico
Las rectificadoras cilíndricas CNC se encuentran en la intersección entre la artesanía manual de alta precisión y las líneas de producción totalmente automatizadas. Son lo suficientemente sofisticados como para manejar geometrías complejas (rectificado cónico, ejes de múltiples diámetros, formas de rosca) pero lo suficientemente flexibles como para reprogramarlos para una nueva pieza de trabajo en minutos en lugar de horas.
Esta flexibilidad es el valor definitorio. Considere un taller que produce ejes aeroespaciales en lotes de 50 a 200 unidades. Una rectificadora NC requeriría una reconfiguración física y potencialmente un técnico de configuración capacitado para cada nuevo número de pieza. Una rectificadora cilíndrica CNC recupera el programa guardado, ejecuta un ciclo automático de rectificado de ruedas y comienza la producción. reduciendo el tiempo de configuración de 2 a 4 horas a menos de 30 minutos en muchas aplicaciones del mundo real.
Capacidades de proceso clave que NC no puede igualar
- Medición en proceso: La medición activa durante el rectificado permite que el controlador compense automáticamente el desgaste de la rueda, manteniendo el diámetro dentro de la tolerancia sin intervención del operador.
- Preparado automático de ruedas: Los controladores CNC ejecutan rutinas de rectificado a intervalos programados, lo que garantiza una geometría de rueda y un acabado superficial consistentes durante toda la producción.
- Ciclos de molienda de varios pasos: Las pasadas de desbaste, semiacabado y acabado con diferentes velocidades de avance se pueden programar como un único ciclo automático, optimizando tanto la tasa de eliminación de material como la calidad de la superficie final.
- Rectificado de contornos complejos: La interpolación simultánea de los ejes X y Z permite la producción de superficies curvas o perfiladas que son geométricamente imposibles en una máquina NC estándar.
Puntos de referencia de precisión: ¿Qué? Rectificado cilíndrico CNC Realmente logra
La precisión no es una afirmación abstracta: se puede medir y los números importan al especificar componentes para rodamientos, cilindros hidráulicos, cajas de engranajes o ejes de turbinas.
- Tolerancia dimensional: Las rectificadoras cilíndricas CNC de producción alcanzan habitualmente tolerancias de diámetro de IT5 (aproximadamente ±0,001 mm en un eje de 50 mm), y los sistemas de alta gama alcanzan IT4 o IT3 en entornos controlados.
- Acabado superficial: Los valores Ra de 0,2 a 0,4 µm son estándar en el rectificado de acabado; con ruedas de grano fino y parámetros controlados, se puede lograr Ra por debajo de 0,1 µm.
- Redondez: Los sistemas CNC con husillos de cabezal de trabajo hidrostáticos pueden lograr errores de redondez por debajo de 0,2 µm, lo cual es fundamental para el rectificado de pistas de rodamientos.
- Cilindricidad: En una pieza de trabajo de 500 mm de longitud, se pueden lograr desviaciones de cilindricidad de 1 a 3 µm con la calibración adecuada de la máquina y la compensación térmica.
En comparación, las rectificadoras cilíndricas NC suelen ofrecer tolerancias en el rango IT7-IT6, que es adecuado para componentes mecánicos generales pero insuficiente para rodamientos de precisión, componentes de inyección de combustible o ejes de dispositivos médicos.
Industrias donde Amoladoras cilíndricas CNC No son negociables
Varios sectores dependen del rectificado cilíndrico CNC como un paso crítico del proceso, no como una conveniencia:
Componentes del tren motriz automotriz
Los árboles de levas, cigüeñales, ejes de transmisión y anillos sensores ABS requieren un rectificado a IT5 o mejor, con acabados superficiales por debajo de 0,4 µm Ra. Los proveedores de automoción de gran volumen suelen utilizar rectificadoras cilíndricas CNC en celdas automatizadas, logrando tiempos de ciclo inferiores a 90 segundos por pieza para ejes de diámetro medio.
Aeroespacial y Defensa
Los actuadores del tren de aterrizaje, las formas de las raíces de las palas de las turbinas y los carretes de las válvulas hidráulicas exigen una precisión extrema y una trazabilidad completa del proceso. Los sistemas CNC proporcionan el registro de auditoría digital (que registra tasas de alimentación reales, intervalos de preparación y datos de medición durante el proceso) que requieren los estándares de calidad aeroespacial.
Fabricación de rodamientos
El rectificado de anillos interiores y exteriores para rodamientos de precisión (grados ABEC 5, 7 y 9) representa quizás la aplicación más exigente para el rectificado cilíndrico. Los rodamientos ABEC 7 requieren una redondez de 2,5 µm y tolerancias de diámetro de ±2,5 µm, algo que solo se puede lograr con sistemas CNC equipados con medición activa y bases de máquina con amortiguación de vibraciones.
Fabricación de dispositivos médicos
Los ejes de instrumentos quirúrgicos, vástagos de implantes ortopédicos y componentes de piezas de mano dentales se rectifican a partir de aleaciones de titanio y acero inoxidable con tolerancias de ±0,005 mm o más ajustadas. Los requisitos de biocompatibilidad exigen además superficies libres de rebabas y rayones, resultados que dependen completamente de parámetros de rectificado CNC precisos y repetibles.
Amoladora cilíndrica CNC Configuraciones: hacer coincidir el tipo de máquina con la aplicación
No todas las rectificadoras cilíndricas CNC tienen el mismo propósito. Cada una de las configuraciones principales tiene como objetivo geometrías de piezas de trabajo y escenarios de producción específicos:
| Tipo de máquina | Tipo de pieza de trabajo | Aplicación típica |
|---|---|---|
| Amoladora universal de diámetro exterior e interior | Diámetros externos e internos. | Talleres de trabajo, prototipos, producción mixta. |
| Amoladora CNC sin centros | Barras, pasadores, rodillos (no se necesitan centros) | Alto-volume pin and roller production |
| Rectificadora CNC de árbol de levas/cigüeñal | Ejes multilobulares o excéntricos | Componentes de motores automotrices |
| Amoladora de hilo CNC | Ejes roscados, husillos | Husillos de precisión, ejes de husillos de bolas |
| Amoladora de inmersión CNC | Características cortas y de diámetro específico. | Asientos de cojinetes, rectificado de muñones |
Elegir la configuración incorrecta (por ejemplo, usar una rectificadora de diámetro exterior universal para una aplicación de árbol de levas de gran volumen) da como resultado tiempos de ciclo de dos a tres veces más largos que una rectificadora de árbol de levas CNC dedicada con interpolación del eje C.
Factores operativos críticos que determinan los resultados del rectificado CNC
Poseer una amoladora cilíndrica CNC no garantiza automáticamente la precisión. Se deben gestionar varias variables operativas para extraer la capacidad total de la máquina:
Estabilidad térmica
El rectificado genera calor que provoca la expansión tanto de la pieza de trabajo como del marco de la máquina. Un cambio de temperatura de sólo 1°C en un eje de acero de 300 mm de largo provoca aproximadamente 3,5 µm de cambio dimensional. Las rectificadoras CNC utilizadas para trabajos submicrónicos requieren refrigerante con temperatura controlada, protocolos de calentamiento de la máquina de 30 a 60 minutos y salas de rectificado con clima controlado y mantenidas a 20 °C ±0,5 °C.
Selección y preparación de ruedas
La especificación del abrasivo (tipo de grano, tamaño de grano, dureza de la unión y estructura) debe coincidir con el material de la pieza de trabajo, el acabado requerido y la tasa de eliminación. Una rueda mal adaptada en una máquina CNC produce los mismos malos resultados que en una máquina NC. Los parámetros de rectificado de muelas (avance, profundidad, relación de superposición) programados en el ciclo CNC son tan críticos como los propios parámetros de rectificado.
Sujeción y alineación
El rectificado entre centros requiere centros muertos correctamente rectificados y alineados. Un descentramiento de tan solo 5 µm en el centro puede traducirse directamente en un error de redondez en la pieza terminada. Los lunetas para piezas de trabajo largas deben colocarse y ajustarse correctamente, ya que el control CNC no puede compensar la desalineación mecánica en la configuración del soporte.
Integración de medición en proceso
Las modernas rectificadoras cilíndricas CNC equipadas con medidores de aire o de contacto miden el diámetro de la pieza durante el rectificado. El medidor envía datos en tiempo real al controlador, que ajusta automáticamente la alimentación para compensar el desgaste de las ruedas. Sin este circuito de retroalimentación, los operadores deben realizar mediciones y compensaciones manuales, reintroduciendo la variabilidad humana que los sistemas CNC están diseñados para eliminar.
Cuando el rectificado NC todavía tiene sentido
A pesar de las claras ventajas de los sistemas CNC, el rectificado cilíndrico NC sigue teniendo aplicaciones legítimas en contextos específicos:
- Producción sencilla y dedicada: La producción de un solo componente y en gran volumen de una pieza geométricamente simple (por ejemplo, un pasador cilíndrico simple con tolerancia IT7) puede no justificar el mayor costo y la complejidad de los equipos CNC.
- Talleres de mantenimiento de bajo presupuesto: Las instalaciones que realizan reacondicionamiento interno ocasional de ejes desgastados, donde las tolerancias de ±0,01 a 0,02 mm son aceptables, pueden operar rectificadoras NC de manera efectiva.
- Regiones con experiencia limitada en CNC: En algunos entornos de fabricación, se prefieren las máquinas NC porque dependen de habilidades mecánicas en lugar de conocimientos de programación, aunque esta es una consideración cada vez más rara a medida que la capacitación de los operadores de CNC se ha vuelto ampliamente accesible.
Para cualquier aplicación que requiera tolerancias más estrictas que IT6, geometrías complejas, múltiples variantes de piezas o trazabilidad del proceso documentada, el rectificado NC es funcionalmente inadecuado y no es una alternativa que ahorre costos.
Integración con ecosistemas de fabricación modernos
Las rectificadoras cilíndricas CNC funcionan cada vez más no como máquinas independientes sino como nodos conectados en red en entornos de fabricación digital. Esta capacidad de integración está ausente en los sistemas NC y representa otra dimensión de la brecha tecnológica:
- Conectividad DNC (Control Numérico Directo): Los programas se transmiten desde un servidor central al controlador de la máquina, lo que elimina la carga manual de programas y reduce el riesgo de utilizar programas de piezas obsoletos.
- Exportación de datos SPC: Las mediciones de calibre en proceso se registran y exportan a un software de control de procesos estadístico, lo que permite el monitoreo de Cpk en tiempo real y la detección temprana de la desviación del proceso, antes de que se produzcan piezas fuera de tolerancia.
- Integración de robots: Las rectificadoras CNC con interfaces de comunicación estandarizadas (OPC-UA, MTConnect) se pueden integrar en celdas de carga/descarga automatizadas, lo que permite operaciones de rectificado sin luces durante los turnos fuera de turno.
- Mantenimiento predictivo: Los sensores de vibración y el monitoreo de la carga del husillo alimentan datos a plataformas de análisis que predicen el vidriado de las ruedas, el desgaste de los rodamientos o los problemas del sistema de refrigerante antes de que causen desechos o daños a la máquina.
Una celda de rectificado cilíndrico CNC totalmente integrada puede reducir las tasas de desechos entre un 60 % y un 80 % en comparación con los procesos NC dependientes del operador. , basado en estudios de casos documentados en entornos de proveedores automotrices donde los valores de Cpk mejoraron de menos de 1,0 a más de 1,67 después de la transición a CNC con medición activa.
Seleccionando un Amoladora cilíndrica CNC : Lista de verificación de especificaciones prácticas
Al evaluar rectificadoras cilíndricas CNC para una aplicación específica, se deben verificar los siguientes parámetros de especificación con respecto a los requisitos de producción:
- Longitud de rectificado y diámetro de giro: Asegúrese de que la capacidad de la máquina cubra las dimensiones máximas de la pieza de trabajo con margen.
- Precisión del husillo del cabezal de trabajo y del contrapunto: Solicitar especificaciones de descentramiento; las aplicaciones de precisión requieren una desviación del husillo inferior a 1 µm.
- Número de ejes CNC: Los dos ejes (X, Z) cubren la mayor parte del trabajo cilíndrico; agregue el eje C para formas no redondas, el eje B para el accesorio giratorio de rectificado interno.
- Configuración del cabezal de la rueda: Los cabezales de una, dos o varias ruedas afectan la flexibilidad; Los cabezales gemelos permiten el rectificado simultáneo de diámetro exterior e interior.
- Sistema de medición: Se prefiere la medición del aire durante el proceso por motivos de precisión; La medición posterior al proceso con retroalimentación de compensación automática es el mínimo para la operación no tripulada.
- Plataforma del controlador: Verifique la disponibilidad de ciclos de rectificado específicos de la aplicación (oscilación, inmersión, recorrido) y la compatibilidad con los sistemas DNC de la planta.
- Filtración del sistema de refrigeración: El rectificado de grano fino para Ra inferior a 0,2 µm requiere un refrigerante filtrado a 10 µm o más fino para evitar que las partículas abrasivas rayen la superficie.


