 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
Respuesta directa: El rectificado cilíndrico ofrece una precisión dimensional excepcional (tolerancias tan ajustadas como ±0,001 mm), un acabado superficial superior (Ra 0,1-0,4 um), altas tasas de eliminación de material y una repetibilidad constante en tiradas de producción de gran volumen. Es el estándar de la industria para el acabado de ejes, rodamientos, rodillos y componentes cilíndricos de precisión utilizados en la fabricación aeroespacial, automotriz e hidráulica.
¿Qué es el rectificado cilíndrico?
El rectificado cilíndrico es un proceso de mecanizado que utiliza una muela abrasiva para eliminar material de la superficie exterior o interior de una pieza de trabajo cilíndrica, produciendo un acabado suave y de alta precisión. La pieza de trabajo gira sobre su propio eje mientras la muela elimina material en incrementos controlados. Este proceso se aplica ampliamente a componentes como ejes, husillos, varillas, pasadores y muñones de cojinetes.
moderno Rectificadora cilíndrica CNC La tecnología agrega control numérico por computadora a este proceso, lo que permite ciclos totalmente automatizados, coordinación de múltiples ejes y estrategias de rectificado programables que amplían drásticamente lo que alguna vez fue posible con las máquinas manuales o hidráulicas convencionales.
Rectificado OD
Muele la superficie cilíndrica externa de una pieza de trabajo entre centros o mandriles.
Rectificado de ID
Muele el orificio interno o el orificio para requisitos de ajuste de tolerancia estricta.
Rectificado sin centros
No se requiere ningún accesorio; Las piezas están sostenidas por una hoja de apoyo y una rueda reguladora.
Rectificado cónico
Produce superficies cónicas desplazando la pieza de trabajo o girando el cabezal de la muela.
Ventajas principales del rectificado cilíndrico
Las siguientes ventajas explican por qué el rectificado cilíndrico sigue siendo el método de acabado preferido para componentes giratorios de precisión en los sectores de la industria pesada, aeroespacial y de ingeniería de precisión.
01
Precisión dimensional excepcional
El rectificado cilíndrico puede alcanzar tolerancias tan estrictas como ±0,001 mm (1 micrón), mucho más allá de lo que el torneado o el fresado pueden ofrecer de manera confiable. Esto lo hace esencial para componentes donde el ajuste, la holgura y la interferencia deben controlarse con precisión. (Fuente: Manual de maquinaria, 30ª edición, Industrial Press)
02
Calidad superior de acabado superficial
El rectificado produce valores de rugosidad superficial en el rango de Ra 0,1 a 0,8 um, en comparación con Ra 1,6 a 6,3 um típico del torneado de acabado. Esto reduce la fricción, el desgaste y las fallas por fatiga en conjuntos giratorios, como asientos de rodamientos y superficies de muñones. (Fuente: Manual de ASM, Vol. 16, Mecanizado)
03
Capacidad para mecanizar materiales duros
Después del tratamiento térmico, los metales se vuelven demasiado duros para tornearlos o fresarlos de manera efectiva. El esmerilado cilíndrico maneja aceros endurecidos (hasta 70 HRC), carburo, cerámica y aceros para herramientas endurecidos con facilidad, lo que lo convierte en el único método de acabado viable para muchos componentes de grado aeroespacial.
04
Alta repetibilidad y consistencia
Las rectificadoras controladas por CNC repiten el mismo ciclo con una consistencia submicrónica en miles de piezas. Esto es fundamental en la producción automotriz y aeroespacial, donde se debe eliminar la variación entre lotes. Los valores Cp/Cpk superiores a 1,67 se pueden lograr de forma rutinaria en rectificadoras cilíndricas CNC. (Fuente: Ingeniería de Calidad, Marcel Dekker)
05
Versatilidad en toda la geometría de las piezas
moderno CNC cylindrical grinders can handle straight cylinders, tapers, stepped shafts, shoulders, and even complex contoured profiles using CNC interpolation. A single machine can accommodate a wide range of part families, reducing capital investment.
06
Distorsión térmica mínima
Con una aplicación adecuada de refrigerante y una profundidad de corte controlada, el rectificado cilíndrico genera menos calor por unidad de material eliminado en comparación con el fresado agresivo. Esto preserva la integridad metalúrgica de los componentes endurecidos, evitando el ablandamiento de la superficie o los efectos de retemplado.
07
Alta tasa de eliminación de material (con ruedas de CBN/diamante)
El rectificado cilíndrico de alta velocidad con CBN (nitruro de boro cúbico) o muelas superabrasivas de diamante puede eliminar material a velocidades superiores a 100 mm3/mm/s, rivalizando con el torneado y manteniendo al mismo tiempo la calidad del acabado del nivel de rectificado. (Fuente: Tecnología de molienda, Stephen Malkin, Industrial Press)
08
Automatización y producción sin luces
Las rectificadoras cilíndricas CNC se integran con cargadores robóticos, medición en proceso y sistemas de control adaptativos. Esto permite una operación sin personal, lo que reduce drásticamente el costo de mano de obra por pieza y permite ciclos de producción continuos las 24 horas, los 7 días de la semana.
Rectificado cilíndrico versus otros métodos de acabado
La siguiente tabla compara el rectificado cilíndrico con otros procesos de acabado comunes en los parámetros de fabricación más críticos. (Fuente: Ingeniería y tecnología de fabricación, Kalpakjian, Pearson)
| Parámetro | Rectificado cilíndrico | Terminar de girar | bruñido | lapeado |
|---|---|---|---|---|
| Tolerancia (mm) | /-0.001 | /-0.01 | /-0.005 | /-0.0005 |
| Acabado superficial (Ra um) | 0,1 - 0,8 | 1,6 - 6,3 | 0,1 - 0,4 | 0,025 - 0,1 |
| Capacidad de materiales duros | Excelente (hasta 70 HRC) | Limitado (por debajo de 45 HRC) | bueno | bueno |
| Tasa de eliminación de material | Alto (con CBN) | muy alto | Bajo | Muy bajo |
| Potencial de automatización | muy alto (CNC Robotic) | Alto | Medio | Bajo |
| Aplicaciones típicas | Ejes, Cojinetes, Rodillos | Torneado general | Diámetros del motor | Piezas ópticas y de calibre |
Aplicaciones industriales clave
El rectificado cilíndrico se utiliza en industrias exigentes donde la precisión dimensional afecta directamente la seguridad, la eficiencia y la vida útil del producto.
Automotriz
Los cigüeñales, árboles de levas, ejes de transmisión, ejes motrices y superficies de tambores de freno requieren rectificado para cumplir con las tolerancias de ensamblaje.
Aeroespacial
Los ejes de turbinas, los componentes del tren de aterrizaje y las varillas de los actuadores exigen tolerancias ultra estrictas y una excelente integridad de la superficie.
hidráulica
Las varillas de los cilindros hidráulicos y los ejes de las bombas requieren un acabado superficial y una redondez de alta calidad para un sellado eficaz y una larga vida útil.
Herramienta y troquel
Los pasadores de molde, punzones y calibres maestros de precisión se rectifican hasta alcanzar el tamaño final después del endurecimiento para mantener la geometría y la dureza.
Rodamientos
Las pistas de rodamiento interior y exterior están rectificadas con tolerancias de micras para garantizar una rotación suave y una vibración mínima bajo carga.
Energía / Generación de Energía
Los muñones del rotor del generador, los ejes cortos de la turbina y los ejes del impulsor de la bomba dependen del rectificado cilíndrico para lograr precisión y confiabilidad.
Nuestra serie de rectificadoras cilíndricas CNC
Ofrecemos una gama completa de Rectificadora cilíndrica CNC Modelos diseñados para diferentes demandas de producción, tamaños de piezas de trabajo y niveles de precisión. Cada máquina integra control CNC avanzado, estructuras robustas de hierro fundido y sistemas de husillo de alta precisión para ofrecer un rendimiento de rectificado constante.
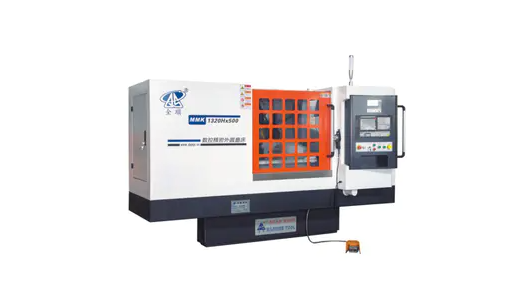
Rectificadora cilíndrica CNC MK / MAK Series
Serie estándar
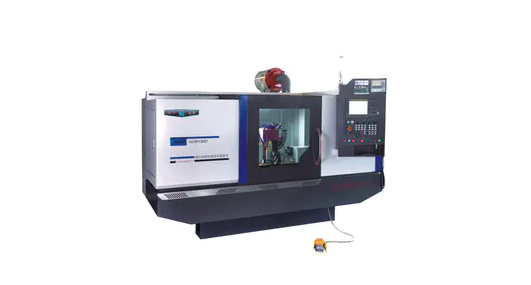
Rectificadora cilíndrica CNC de alta precisión
Alta precisión
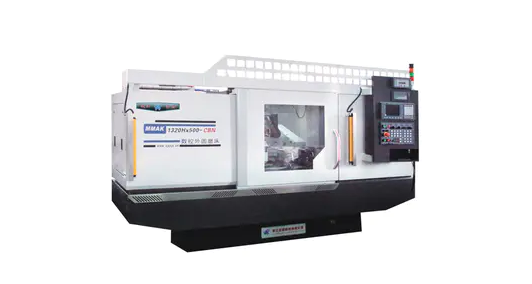
Rectificadora cilíndrica CNC de alta velocidad
Alta velocidad
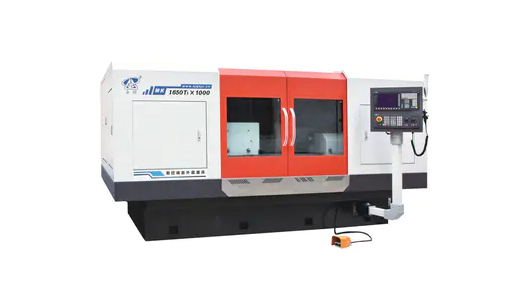
Rectificadora cilíndrica CNC with Mobile Wheel Holder
Cabezal de rueda móvil
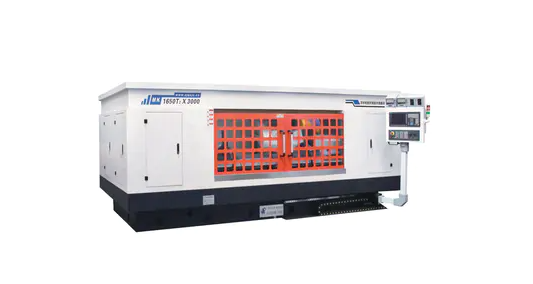
Rectificadora cilíndrica CNC de doble cabezal de rueda
Cabezal de rueda doble
factoreses técnicos que maximizan las ventajas del rectificado
Para aprovechar plenamente las ventajas del rectificado cilíndrico, se deben configurar correctamente varios parámetros del proceso:
| Factor | Recomendación | Efecto sobre la producción |
|---|---|---|
| Especificación de la rueda | CBN para acero endurecido; Óxido de aluminio para acero en general. | Determina MRR, vida útil de la rueda y carga térmica. |
| Velocidad de la rueda | 45 - 120 m/s (rectificado a alta velocidad) | Altoer speed improves finish; reduces chip thickness |
| Velocidad de la pieza de trabajo | 15 - 30 m/min (rectificado OD) | Afecta el acabado de la superficie y el aporte térmico. |
| Profundidad de corte | Áspero: 0,01-0,05 mm; Acabado: 0,002-0,005 mm | Controla la precisión dimensional y la rugosidad de la superficie. |
| Flujo de refrigerante | Alto-pressure, high-volume flood or through-wheel delivery | Previene el daño térmico; limpia las virutas de la rueda |
| Intervalo de vendaje | Aderezo continuo (CD) o en proceso para piezas críticas | Mantiene la nitidez de las ruedas; asegura una geometría de corte consistente |
| Medición en proceso | Medición activa del diámetro durante el ciclo de rectificado. | Elimina el exceso; compensa el crecimiento térmico automáticamente |
Preguntas frecuentes
¿Qué materiales se pueden rectificar cilíndricamente?
El rectificado cilíndrico maneja prácticamente todos los materiales metálicos, incluidos acero al carbono, acero aleado, acero inoxidable, hierro fundido, acero para herramientas endurecido, carburo cementado, titanio e incluso algunas cerámicas. El factor clave en la selección es el tipo de disco abrasivo adecuado al material de la pieza.
¿Cómo mejora la productividad el rectificado cilíndrico CNC?
El control CNC automatiza todo el ciclo de rectificado, incluida la pasada de desbaste, la pasada de semiacabado, la pasada de acabado, el encendido y la retracción. Combinado con la carga robótica y la medición durante el proceso, el tiempo no productivo se reduce drásticamente. Los estudios demuestran que el rectificado CNC reduce el tiempo del ciclo entre un 30 y un 60 % en comparación con las operaciones de rectificado manual. (Fuente: Revista de Ingeniería de Fabricación para Pymes)
¿Cuál es el acabado superficial típico que se puede lograr con el rectificado cilíndrico?
La molienda cilíndrica estándar alcanza Ra de 0,4 a 0,8 um. Con ruedas CBN superabrasivas, husillos de alta velocidad y condiciones de proceso óptimas, se pueden lograr valores Ra de 0,1 um o menos, lo que equivale a torneado en duro más superacabado en una sola operación.
¿La molienda cilíndrica es adecuada para la producción de lotes pequeños?
Sí. Las modernas rectificadoras cilíndricas CNC admiten cambios rápidos con rectificado de muelas programable, programas de piezas almacenados y cambios rápidos de sujeción de piezas. Los tiempos de preparación se han reducido a menos de 20 minutos para muchas familias de piezas, lo que hace que la producción de lotes pequeños e incluso de una sola pieza sea económicamente viable.
¿Cuál es la diferencia entre el rectificado cilíndrico de inmersión y transversal?
En el rectificado por inmersión (alimentación), la muela avanza radialmente hacia la pieza de trabajo para rectificar una zona específica, ideal para secciones cortas, escalonadas o perfiladas. En el rectificado transversal, la muela se mueve axialmente a lo largo de la pieza mientras está en contacto, lo que es adecuado para ejes largos y diámetros continuos. Muchas máquinas CNC combinan ambos métodos dentro de un único programa de pieza.
Conclusión
El rectificado cilíndrico ocupa una posición única en la fabricación de precisión: es el único proceso que ofrece simultáneamente precisión dimensional a nivel de micras, excelente acabado superficial y la capacidad de mecanizar materiales completamente endurecidos a velocidades productivas. Cuando funciona con tecnología CNC moderna, se convierte en una piedra angular flexible, automatizada y altamente repetible de cualquier operación de mecanizado de precisión.
Ya sea que esté acabando cigüeñales de automóviles en grandes volúmenes, mecanizando ejes de turbinas aeroespaciales con tolerancias ultra estrictas o produciendo vástagos de cilindros hidráulicos para aplicaciones de sellado exigentes, un Rectificadora cilíndrica CNC proporciona la combinación de capacidad de proceso, potencial de automatización y confiabilidad a largo plazo que ningún otro proceso de acabado puede igualar.


