 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
Antes de operar un maquina rectificadora convencional , debe completar una lista de verificación de seguridad estructurada que cubra Equipo de protección personal (PPE), inspección de máquinas, configuración de piezas de trabajo y controles ambientales. . Saltarse incluso un paso puede provocar lesiones graves: los fragmentos de la muela abrasiva pueden viajar a velocidades superiores a 100 m/s, lo que la convierte en una de las operaciones más peligrosas en un taller mecánico.
Equipo de protección personal que debes usar
El EPP es la primera y más inmediata línea de defensa. Antes de acercarse a la máquina, asegúrese de que el siguiente equipo esté correctamente instalado:
- Gafas de seguridad con protectores laterales o protector facial completo — durante el rectificado se expulsan chispas y partículas metálicas a gran velocidad.
- Protección auditiva — la exposición prolongada por encima de 85 dB provoca daños auditivos permanentes; la mayoría de las operaciones de molienda superan este umbral.
- Guantes de cuero o resistentes a cortes. — proteger las manos durante la manipulación de la pieza de trabajo, pero nunca usarlas mientras la rueda esté girando.
- Ropa ajustada — Las piezas giratorias pueden atrapar mangas sueltas, corbatas o joyas colgando.
- Mascarilla antipolvo o respirador (clasificación mínima P100) — El polvo fino de esmerilado, especialmente de materiales como el hierro fundido o el óxido de aluminio, plantea graves riesgos respiratorios.
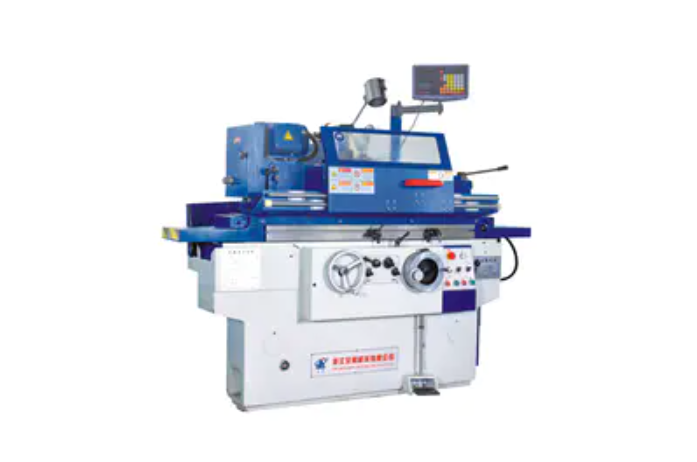
Inspección de la muela abrasiva antes de cada uso
Una muela abrasiva dañada es una de las principales causas de accidentes graves con máquinas rectificadoras. Cada rueda debe ser inspeccionada antes del montaje y antes de cada uso. utilizando los siguientes procedimientos:
La prueba del anillo
Golpee suavemente la rueda con un mazo de madera o el mango de un destornillador. Una rueda de sonido produce un anillo metálico claro. Una rueda agrietada produce un ruido sordo; deséchela inmediatamente. Esta prueba dura menos de 10 segundos y puede evitar fallas catastróficas de las ruedas.
Lista de verificación de inspección visual
- Verifique si hay grietas, astillas o fracturas visibles en toda la cara y los lados.
- Verifique que la rueda no haya estado expuesta a humedad extrema o temperaturas bajo cero (ambas debilitan el agente adhesivo).
- Confirme que las RPM máximas marcadas de la rueda sean iguales o mayores que la velocidad del husillo de la máquina.
- Inspeccione los secantes (arandelas de papel) a ambos lados de la rueda; deben estar intactos y correctamente asentados.
Tabla de compatibilidad de velocidades
| Tipo de rueda | Marcado típico de RPM máximas | Velocidad del husillo de la máquina común | ¿Compatibles? |
|---|---|---|---|
| Rueda recta tipo 1 | 3.600 rpm | 3.450 rpm | si |
| Centro Deprimido Tipo 27 | 6.600 rpm | 8.500 rpm | No - No usar |
| Muela abrasiva de superficie | 4.500 rpm | 3.600 rpm | si |
Configuración de la máquina y configuración de protección
Los protectores de máquinas no son características opcionales, son sistemas de seguridad obligatorios. Nunca opere una máquina rectificadora sin las protecciones o mal ajustadas.
Protector de rueda
La protección de la rueda debe abarcar al menos 270° de la circunferencia de la rueda . La parte abierta debe mirar únicamente hacia la zona de trabajo del operador. Asegúrese de que todos los sujetadores de protección estén apretados antes de arrancar la máquina.
Ajuste del soporte de herramientas (apoyo de trabajo)
El soporte de herramientas debe colocarse no más de 3 mm (1/8 de pulgada) de la cara de la rueda . Un espacio mayor que esto permite que una pieza de trabajo sea arrastrada entre el apoyo y la rueda, provocando que la rueda se rompa o que la pieza de trabajo sea arrojada hacia el operador. Ajuste y bloquee el soporte de la herramienta antes de cada nuevo trabajo.
Protector de lengua (parachispas)
El protector de lengüeta ajustable en la parte superior de la abertura de la rueda debe colocarse dentro de 6 mm (1/4 de pulgada) de la rueda . Reajústelo a medida que la rueda se desgaste con el tiempo.
Comprobaciones operativas previas al inicio
Antes de encender la máquina para realizar el rectificado real, realice estas comprobaciones operativas en orden:
- Realiza un giro de prueba — poner en marcha la máquina y dejarla funcionar a máxima velocidad durante al menos 60 segundos sin contacto con la pieza. Aléjese del plano de la rueda durante esta prueba. Si detecta alguna vibración o ruido inusual, apáguelo inmediatamente.
- Comprobar el flujo de refrigerante — si utiliza una configuración de rectificado húmedo, verifique que el refrigerante fluya correctamente antes de comenzar el rectificado. El rectificado en seco en una muela diseñada para uso con refrigerante puede provocar grietas térmicas.
- Confirme que la pieza de trabajo esté segura — para el rectificado de superficies, asegúrese de que los mandriles magnéticos estén completamente activados y que los materiales no magnéticos estén sujetos con dispositivos adecuados.
- Limpiar el área de trabajo — retire todas las herramientas, trapos y artículos no esenciales de la zona de trabajo inmediata. Una superficie desordenada puede interferir con el movimiento de la pieza de trabajo o convertirse en un peligro de proyectil.
- Verificar la parada de emergencia — confirme que el botón de parada de emergencia esté accesible y funcional antes de comenzar cualquier operación.
Consideraciones sobre la pieza de trabajo y el material
No todos los materiales son seguros para pulir en todos los tipos de ruedas. El uso de una combinación incorrecta es una causa frecuente de fallas en las ruedas e incendios.
- Aluminio y otros metales blandos. puede cargar (obstruir) una rueda abrasiva estándar rápidamente, generando un calor intenso y provocando que la rueda explote. Utilice ruedas específicamente clasificadas para metales no ferrosos.
- Titanio y magnesio producen polvo de abrasión altamente inflamable. Estos materiales requieren medidas especiales de extinción de incendios y áreas de molienda dedicadas.
- Acero endurecido requiere una rueda de calidad más blanda; El uso de una rueda de unión dura provoca una acumulación de calor que puede agrietar tanto la rueda como la pieza de trabajo.
- Confirme siempre que las dimensiones de la pieza de trabajo estén dentro de la capacidad nominal de la máquina. Las piezas de trabajo de gran tamaño ejercen cargas laterales que las muelas abrasivas no están diseñadas para soportar.
Seguridad ambiental y de limpieza
El área que rodea la máquina rectificadora es parte del sistema de seguridad, no sólo la máquina en sí.
- Ventilación : Asegúrese de que la ventilación de escape local (LEV) esté operativa. La molienda genera finas partículas metálicas y abrasivas que permanecen suspendidas en el aire durante períodos prolongados. OSHA exige que las concentraciones de partículas en el aire se mantengan por debajo de los límites de exposición permisibles (PEL) establecidos.
- Estado del suelo : El suelo delante de la máquina debe estar limpio, seco y libre de aceite o virutas de metal. Las alfombras antifatiga con bordes biselados reducen el riesgo de tropiezos durante operaciones prolongadas.
- Contención de chispas : Asegúrese de que los materiales inflamables (paños, papel, lubricantes) se almacenen al menos 3 metros (10 pies) lejos del área de molienda. Las chispas abrasivas pueden viajar hasta 5 metros y retener suficiente calor para encender materiales combustibles.
- Zona de espectadores : Marque una zona de exclusión segura de al menos 2 metros alrededor de la máquina. Ningún personal no autorizado debe ingresar a esta zona durante la operación.
Requisitos de capacitación y autorización
Operar un maquina rectificadora convencional sin la formación adecuada está prohibido en la mayoría de los entornos industriales y educativos. Los operadores no capacitados representan una proporción desproporcionada de las lesiones por rozamiento , particularmente en las primeras semanas de uso sin supervisión.
Los requisitos mínimos de formación suelen incluir:
- Conocimiento demostrado de tipos de ruedas, grados y clasificaciones de velocidad.
- Práctica práctica en montaje de ruedas, ajuste y ajuste de protecciones bajo supervisión.
- Comprensión del procedimiento de parada de emergencia de la máquina y del protocolo de bloqueo/etiquetado (LOTO).
- Formación de actualización cada vez que se introduce un nuevo tipo de máquina o material.
Muchas instalaciones exigen que los operadores aprueben una evaluación práctica y escrita antes de que se les conceda el acceso sin supervisión. Esto no es una formalidad burocrática: es una medida crítica de control de riesgos.


