 0086-15068518279 (chino)/001-5416026691 (inglés)


 Interno
Se cotizó una rectificadora cilíndrica CNC estándar para un eje estriado, y el primer lote obtuvo una redondez aceptable, pero un flanco de diente que no pasó la inspección. No había ningún problema con la bancada de la máquina ni con los ejes de avance. El problema era cómo la muela tocaba la pieza de trabajo. El rectificado de formas significa vestir la muela con la forma que necesita la pieza y dejar que esa muela moldeada corte el perfil directamente. Siempre que la geometría de la pieza debe provenir del contorno de la rueda en lugar de la interpolación de ejes, se trata de rectificado de formas y la forma de especificar una máquina cambia con ello.
Qué significa realmente el rectificado de formas en el taller
Una rectificadora cilíndrica convencional trata la muela como un cilindro simple y construye la forma de la pieza a partir de la rotación de la pieza de trabajo, el recorrido de la mesa y la alimentación del cabezal de la muela. El pulido de formas invierte esa lógica. La rueda se modela en un contorno que es el complemento de la característica que se está produciendo, ya sea una ranura estriada, una forma de rosca, un radio o un perfil de leva, y luego se introduce directamente en el trabajo. Si la rueda es lo suficientemente ancha, un paso axial de un ancho de rueda reproduce todo el perfil de la pieza.
De ello se desprenden dos consecuencias prácticas. Primero, el tiempo del ciclo se vuelve mucho menos sensible a la complejidad del perfil, porque la forma se genera en un solo compromiso en lugar de aproximarse mediante varios ejes que se mueven en secuencia. En segundo lugar, la precisión del perfil se convierte en un espejo de la precisión del rectificado de las ruedas. Si un rodillo rectificador se desgasta 0,005 mm, la pieza reproducirá fielmente esos 0,005 mm por muy bueno que sea el resto de la máquina. Rectificado por inmersión , donde la rueda avanza perpendicularmente a la pieza de trabajo en lugar de desplazarse a lo largo de ella, es el método de alimentación más natural para estos perfiles porque el ancho de la rueda ya coincide con la característica.
La compensación entre el rectificado de formas y el rectificado interpolado
El rectificado interpolado utiliza una rueda cilíndrica simple, a veces con un solo punto de contacto, y la hace avanzar a lo largo de una trayectoria programada para generar el contorno. Es flexible: cambia el programa y tendrás una nueva forma, sin necesidad de pedir rollos de aderezo. Para arcos suaves y cambios poco frecuentes, esa suele ser la ruta más económica.
La balanza se inclina hacia la molienda de la forma cuando el rasgo es estrecho, profundo y repetido en volumen. Resuelva estos puntos en orden:
- Tamaño del lote. Si el mismo perfil se repite miles de veces, el coste de un rollo de apósito se amortiza rápidamente. En un pedido de cincuenta piezas no es así.
- Ancho y profundidad del perfil. Las ranuras estrechas, los radios pequeños y las formas de los dientes favorecen una rueda formada. Las curvas amplias y poco profundas rara vez justifican una.
- Capacidad de vestirse. Si el rollo en sí es difícil de fabricar con la precisión requerida, la interpolación es la especificación más segura.
- Frecuencia de cambio. Los talleres con mucha mezcla y bajo volumen suelen funcionar mejor mediante la interpolación combinada con el rectificado CNC.
 Rectificadora cilíndrica CNC serie MK/MAK Nuestra máquina rectificadora cilíndrica CNC de alta precisión está diseñada para entornos de fabricación que requieren una precisión dimensional extrema y acabados superficiales impecables. ... Ver producto →
Lo que realmente determina la precisión y el acabado del rectificado de formas
El rectificado de ruedas, la base de todo el proceso
Hay dos rutas básicas para vestirse. Un rodillo de diamante formado presiona un contorno fijo en la rueda, o una herramienta de diamante montada en CNC barre el perfil punto por punto mientras un eje giratorio indexa la rueda. El aderezo por rodillos es rápido y altamente repetible de un ciclo de aderezo al siguiente, lo que se adapta a la producción en volumen. El rectificado de un solo punto CNC es más flexible y puede seguir programas de perfil arbitrarios, pero el ciclo es más lento y depende en gran medida de la precisión de posicionamiento de los ejes giratorios.
Cualquiera que sea la ruta elegida, el intervalo de vendaje debe establecerse según el número de piezas, no según el patrón de turnos. El glaseado y el opacamiento cambian el perfil rápidamente y el efecto aparece primero en la parte más estrecha y profunda de la forma.
Entrega de refrigerante y eliminación de virutas
El arco de contacto en el rectificado de formas es mucho más amplio que en el rectificado cilíndrico simple, y la mayor parte del calor generado se encuentra dentro de esa estrecha costura. El refrigerante tiene dificultades para llegar a la zona de corte porque la forma crea un espacio restringido entre el disco y la pieza de trabajo, especialmente a mayores profundidades de corte. Las boquillas de alta presión dirigidas directamente al arco de contacto, con un caudal adecuado y una filtración limpia, son las que realmente solucionan este problema. El enfriamiento insuficiente produce quemaduras, templado de superficies y cambios de forma, y esos defectos son los más difíciles de rastrear más adelante.
La manipulación de virutas merece la misma atención. El rectificado de formas produce virutas más largas y continuas, y un suministro de refrigerante mal filtrado las llevará directamente de regreso a la zona de rectificado.
Rigidez estructural, estabilidad térmica e inspección
El rectificado de formas exige una fuerza normal mayor que el rectificado cilíndrico convencional, porque la muela está en contacto a lo largo de un ancho mucho mayor a la vez. La plataforma, el eje del cabezal de la rueda y el contrapunto deben absorber esa carga sin desviarse. Una máquina con excelente geometría estática pero rigidez dinámica insuficiente producirá un perfil que varía a lo largo de la pieza. La deriva térmica es la otra mitad del mismo problema: un husillo que arranca en frío y se calienta durante el cambio mueve el perfil micras a medida que avanza el día.
Cuando las tolerancias son estrictas, vale la pena invertir en mediciones durante el proceso. Detecta un perfil desgastado mientras el lote aún está en ejecución, en lugar de después de que las piezas hayan sido inspeccionadas fuera de línea.
 Rectificadora cilíndrica CNC de alta precisión Nuestra máquina rectificadora cilíndrica CNC de alta precisión está diseñada para entornos industriales que requieren precisión dimensional extrema, repetibilidad submicrónica y fl... Ver producto →
Tipos de piezas que se adaptan al rectificado de formas
El proceso es mejor en piezas con una sección transversal fija, características estrechas y demanda repetida:
- Ejes estriados y ejes de motor, donde las ranuras se cortan en un solo engranaje en lugar de fresarse diente por diente.
- Roscas, husillos y tornillos sin fin, donde la forma de la rosca está garantizada por la rueda rectificada y no por la trayectoria de la herramienta.
- Brochas y herramientas de corte largas, donde la rectitud y la consistencia del perfil deben mantenerse en toda su longitud.
- Levas, radios y filetes de cigüeñal, contornos que el simple rectificado cilíndrico sólo puede aproximar mediante interpolación multieje.
- Rollos, incluidos aquellos que requieren perfiles coronados, cóncavos o CVC generados mediante acondicionamiento punto por punto en circuito cerrado.
Algunos constructores abordan este trabajo con plataformas dedicadas, como Rectificado cilíndrico de perfiles CNC de alta precisión sistemas en los que el eje de rectificado y la resolución de control se especifican en función de la tolerancia del perfil de la pieza en lugar de compensarse a posteriori.
Cuando una pieza necesita varias características rectificadas en una configuración, por ejemplo, un diámetro exterior más una cara de hombro, o un eje endurecido con una superficie externa e interna, una máquina que combina operaciones generalmente supera a dos máquinas de un solo propósito. Menos configuraciones significan menos cambios de datos y eso por sí solo mejora la coherencia del perfil.
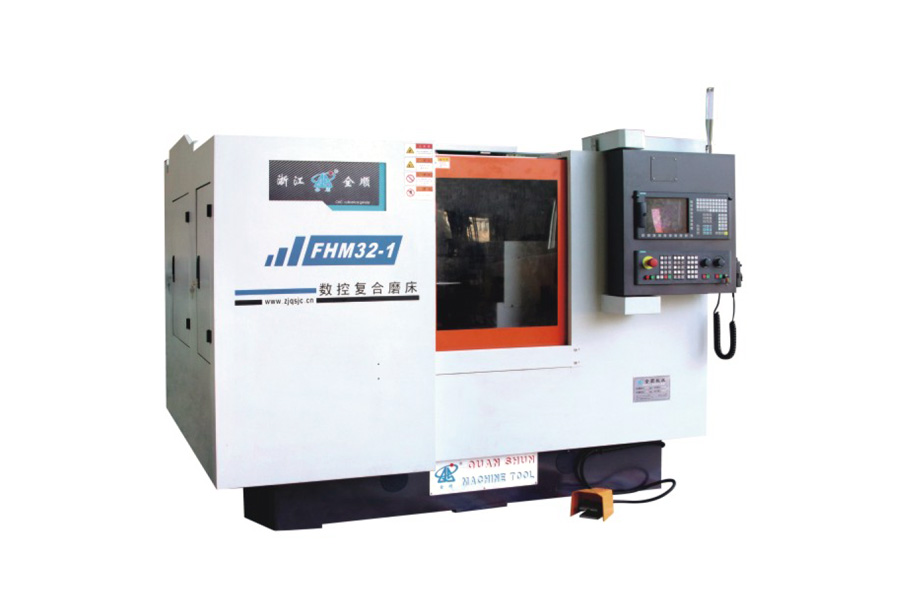 Rectificadora compuesta CNC La rectificadora compuesta CNC es la solución multitarea definitiva diseñada para el mecanizado de alta precisión y de una sola configuración de piezas de trabajo complejas. Equipado con... Ver producto →
Qué verificar antes de comprar una máquina rectificadora de formas
Es común encontrar capacidad de rectificado de formas declarada en una hoja de especificaciones que nunca se materializa en el filo. Los puntos siguientes son los que deciden el rendimiento real.
| Requisito | Qué confirmar | Por qué es importante |
|---|---|---|
| Tolerancia del perfil | Cómo se define y mide la figura, y si se cotiza fría o caliente | La precisión del perfil sigue a la precisión del acabado, por lo que la base de medición decide la clase de máquina. |
| Sistema de vestir | Rollo formado o CNC de un solo punto, además de resolución de eje giratorio | Establece el equilibrio entre flexibilidad de cambio y repetibilidad del perfil. |
| Refrigerante y filtración | Presión de la boquilla, caudal, grado de filtración y posicionamiento de la boquilla. | Una cobertura deficiente provoca quemaduras y distorsiona las formas estrechas antes de alcanzar cualquier otro límite. |
| Rigidez estructural | Capacidad de fuerza normal con el máximo ancho de rueda y profundidad de corte | Una rigidez insuficiente produce conicidad y desplazamiento del perfil a lo largo de la pieza de trabajo. |
| Método de inspección | Medición en proceso, medición manual o rutina CMM fuera de línea | Determina la rapidez con la que se detecta el desgaste de la rueda antes de que llegue a la pieza. |
| tiempo de cambio | Es hora de cambiar un rollo de vendaje y restablecer el punto de referencia. | Limita directamente la producción alcanzable en una producción de bajo volumen y alta mezcla |
Costo real, capacidad y riesgo de compra
El dinero de la molienda de formas se gasta en operación, no en adquisición. Tres números deciden si el proceso se amortiza por sí solo:
- La vida útil del rodillo rectificador o de la herramienta diamantada y el tiempo que lleva reemplazarlo.
- La profundidad de acabado por ciclo, que establece cuánta rueda se consume durante una ejecución de producción.
- La relación entre el tiempo de preparación y el tiempo de molienda, que decide si se puede lograr el ciclo citado.
El error de compra más común es comprar una máquina con su capacidad de precisión ideal y al mismo tiempo especificar el paquete de refrigerante y filtración al nivel más bajo aceptable. Esa máquina cortará un perfil correcto durante la prueba de aceptación y luego se desplazará una vez que comience la producción y se acorten los intervalos de acabado. Un segundo riesgo es subestimar el cambio. Si cambiar un rodillo de preparación y volver a fechar requiere medio turno, un taller que cambia los perfiles dos veces por semana tendrá dificultades para recuperar la inversión, por muy precisa que sea la máquina en papel.
El rectificado de formas gana su lugar bajo condiciones específicas: el perfil debe provenir de la muela, el lote es lo suficientemente grande como para amortizar las herramientas, el sistema de refrigeración y filtración puede soportar un amplio arco de contacto y la rutina de rectificado e inspección puede seguir el ritmo de la producción. Cuando los cuatro se mantienen, el proceso reproduce contornos complejos en ciclos más cortos de lo que puede lograr la interpolación multieje. Cuando falta uno de ellos, una amoladora cilíndrica convencional con rectificado CNC suele ser la especificación más honesta, y decirlo temprano es más barato que descubrirlo en el primer lote de producción.


